

Las paredes delgadas pueden hacer que el mecanizado CNC sea menos estable, pero no hacen automáticamente que todas las piezas sean inexactas o costosas. Los problemas surgen cuando una pared no tiene suficiente rigidez o soporte para resistir las fuerzas de corte, las vibraciones, la sujeción o la redistribución de tensiones durante la eliminación de material.
La máquina CNC puede seguir correctamente la trayectoria programada, mientras que la pared delgada misma se desplaza de su posición esperada. Entonces, mantener las dimensiones requeridas puede exigir una planificación adicional del proceso, pasadas de mecanizado, sistemas de sujeción o inspección. Esos cambios —y no el espesor de la pared por sí solo— son lo que puede incrementar el costo de mecanizado.
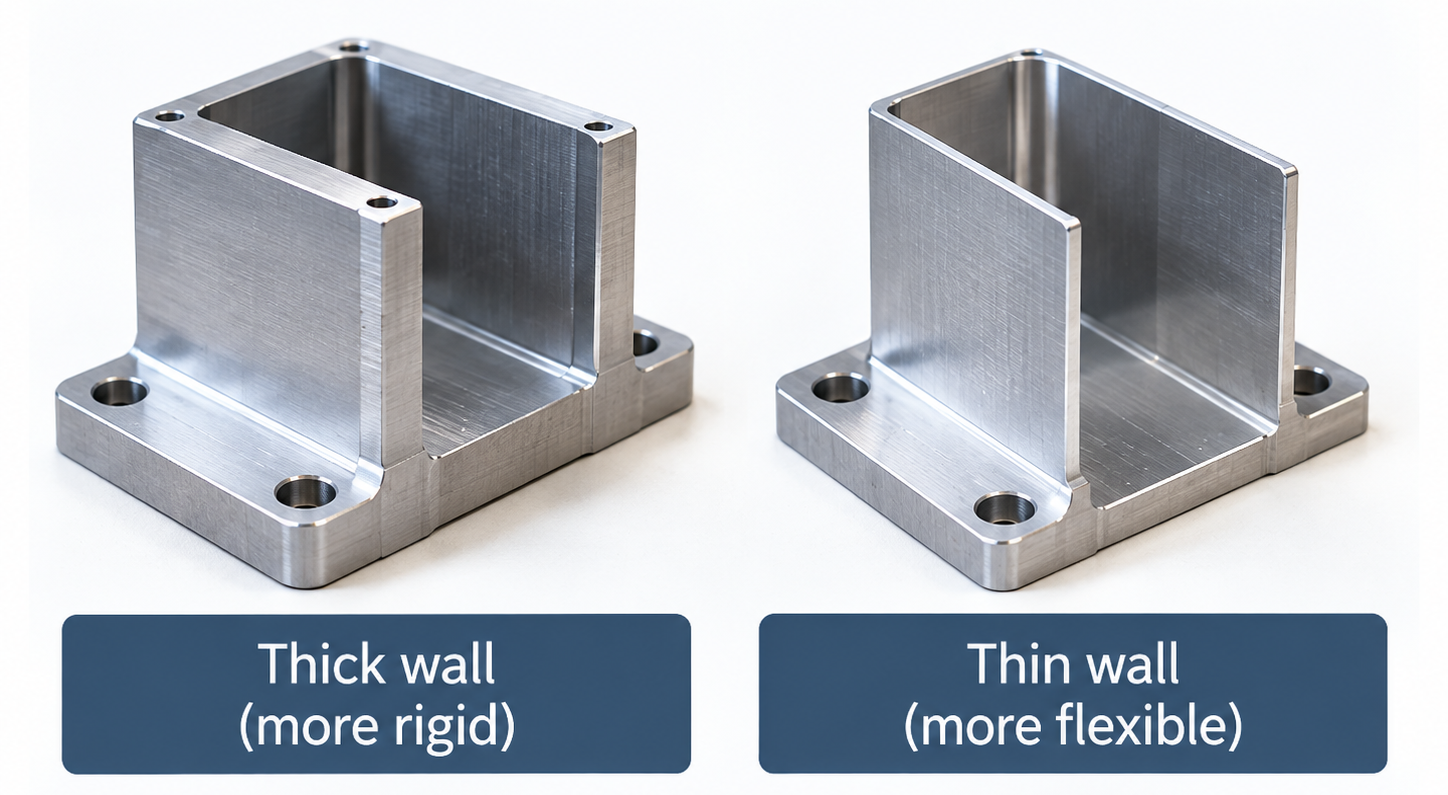
Una pared delgada es una característica relativamente flexible comparada con las fuerzas que actúan sobre ella durante el mecanizado. No puede definirse mediante un espesor universal único.
Una pared corta conectada a material circundante puede permanecer estable con un espesor que resultaría arriesgado para una pared alta, larga o sin soporte. El material, la geometría, las tolerancias, el acceso de las herramientas, la sujeción y la cantidad pueden alterar todos el resultado.
Los valores mínimos de espesor de pared pueden ayudar a evaluar un diseño, pero no constituyen garantías universales. El plano completo aún debe revisarse antes de poder confirmar su capacidad de fabricación.
Las paredes delgadas pueden afectar la precisión si se desplazan o cambian de forma durante el mecanizado. Los mecanismos más importantes son la desviación por fuerza de corte, la vibración y la distorsión tras la eliminación de material.
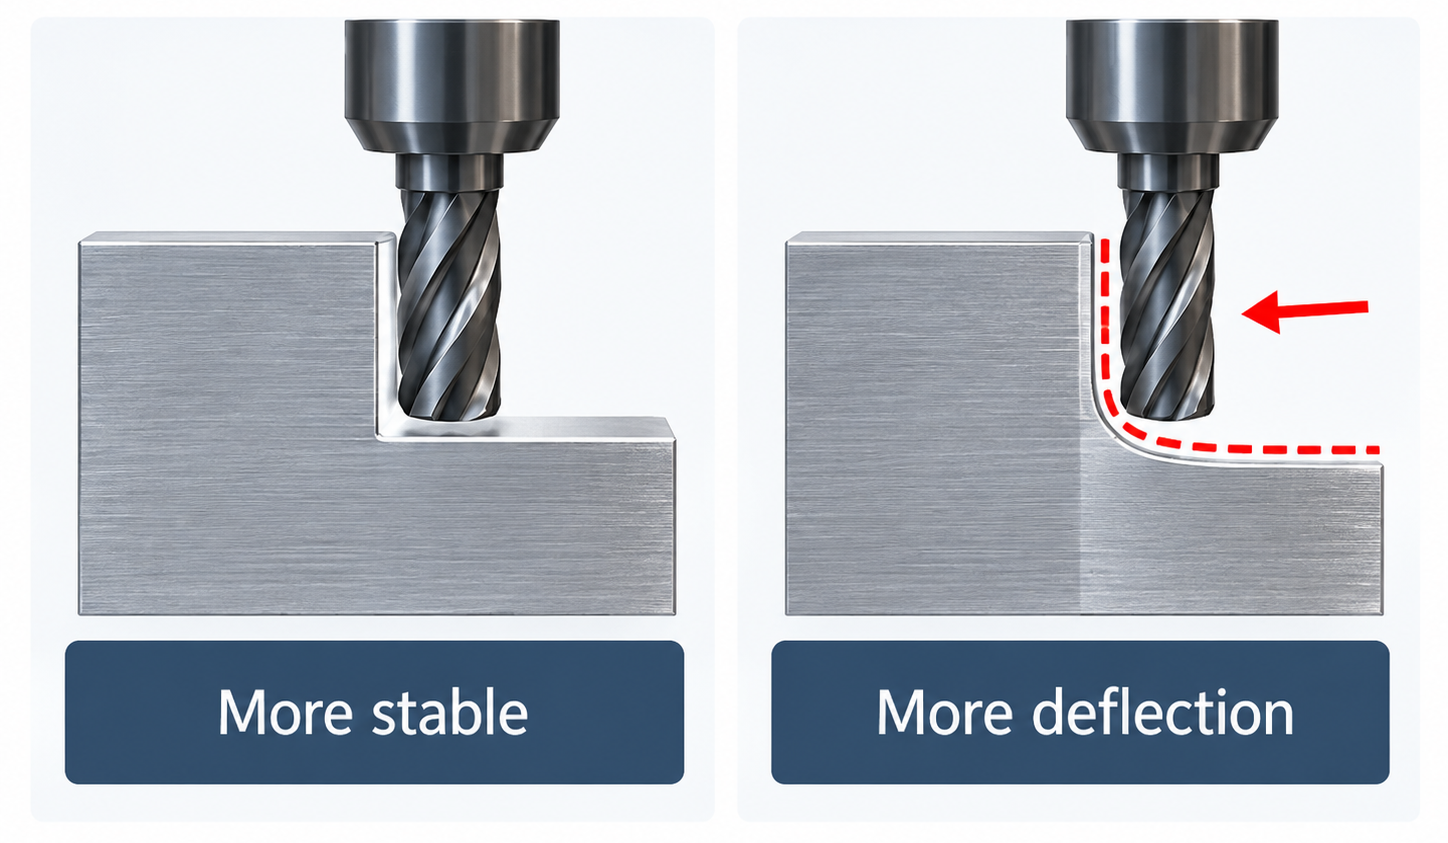
Una herramienta de corte aplica fuerza al eliminar material. Una sección maciza suele resistir mejor esta fuerza que una pared delgada y sin soporte.
Si la pared se aleja de la fresa, la cantidad real de material eliminado puede diferir de la cantidad programada. Es posible que la pared recupere su forma tras el paso de la fresa. Esto puede contribuir a variaciones de espesor, conicidad o errores de perfil.
Las investigaciones sobre el fresado de paredes delgadas identifican la deformación elástica bajo las fuerzas de corte como una fuente importante de error dimensional. Por tanto, la máquina puede posicionarse correctamente, aunque la pieza flexible no esté exactamente donde el programa supone que está.
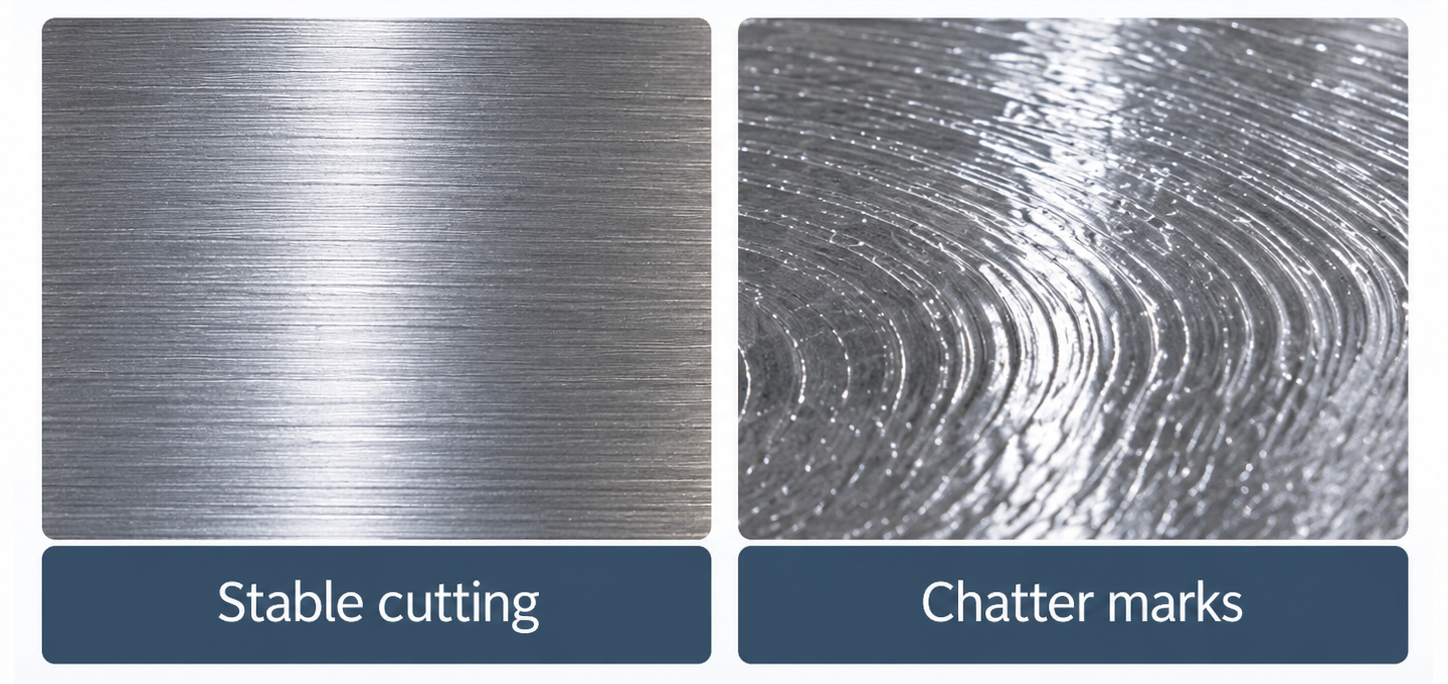
Una pared flexible puede vibrar cuando los filos de corte entran en contacto con ella de forma repetida. Esta vibración se denomina habitualmente 'chatter'.
El 'chatter' puede dejar marcas superficiales visibles y reducir la estabilidad del contacto entre la herramienta y la pieza. Puede afectar tanto al control dimensional como al acabado superficial. El riesgo depende de la geometría de la pared, del material, del soporte, de las herramientas y de las condiciones de mecanizado. No debe asumirse que toda pared delgada experimentará 'chatter'.
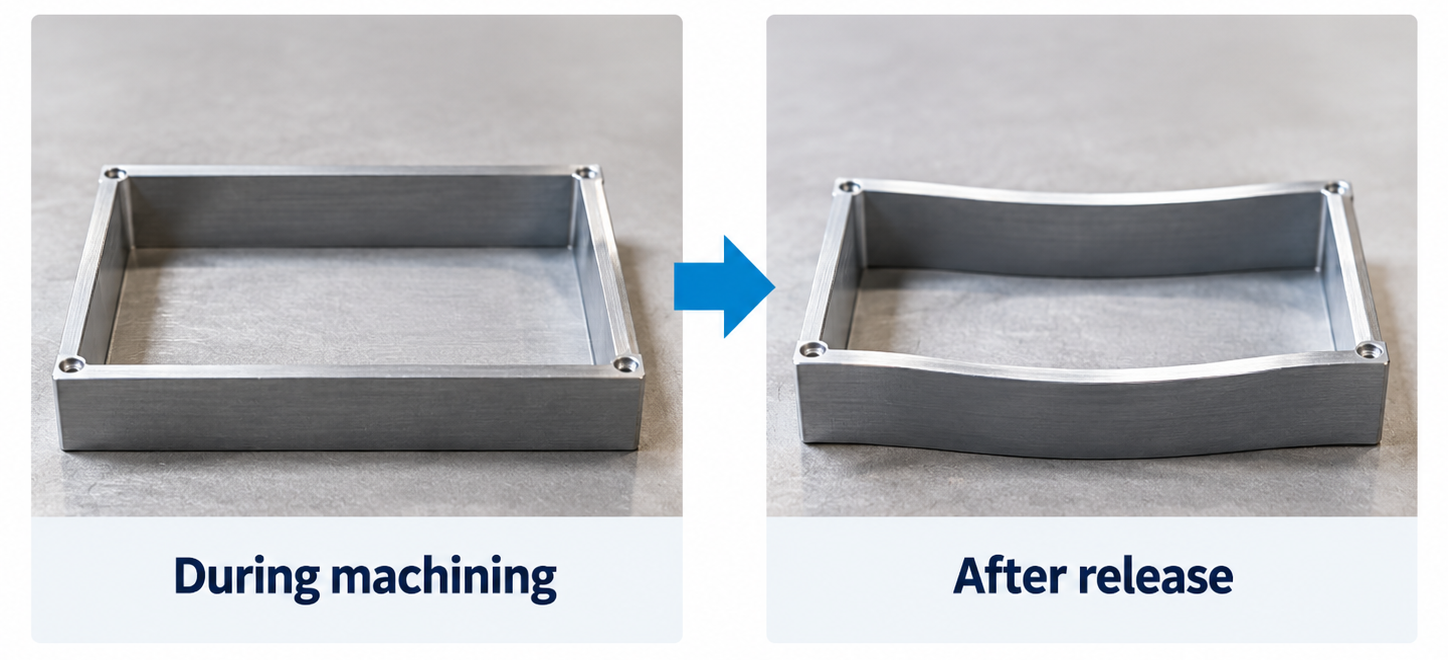
El material en bruto puede contener tensiones residuales procedentes de procesos de fabricación anteriores. La eliminación de una gran cantidad de material puede alterar el equilibrio previo de tensiones.
La estructura restante, de paredes delgadas, puede cambiar de forma durante el mecanizado o tras su liberación del dispositivo de sujeción. Esto difiere del movimiento elástico temporal bajo la herramienta de corte. Estudios sobre piezas de paredes delgadas han demostrado que la eliminación de material y la redistribución de las tensiones residuales pueden contribuir a la distorsión por mecanizado.
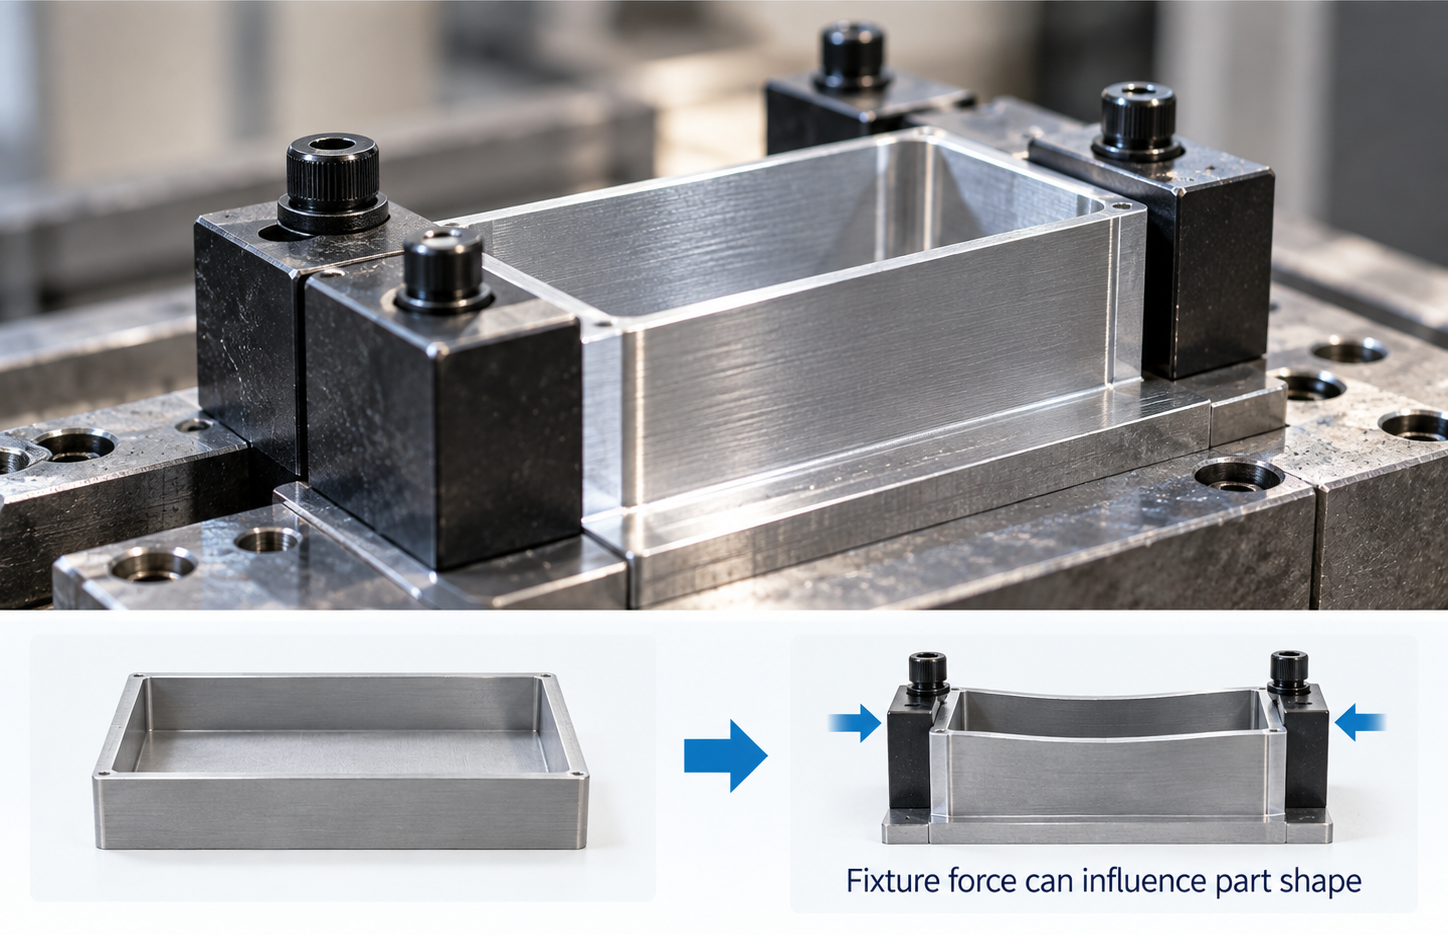
Un dispositivo de sujeción debe sujetar firmemente la pieza de trabajo. Sin embargo, una pared flexible puede ser sensible a la fuerza de sujeción.
Si el dispositivo de sujeción modifica temporalmente la forma de la pieza, esta podría desplazarse nuevamente tras retirar la fuerza de sujeción. Que esto tenga o no importancia depende de la pieza, del dispositivo de sujeción y de los requisitos del plano. No es un problema que deba asumirse automáticamente para todo componente de pared delgada.
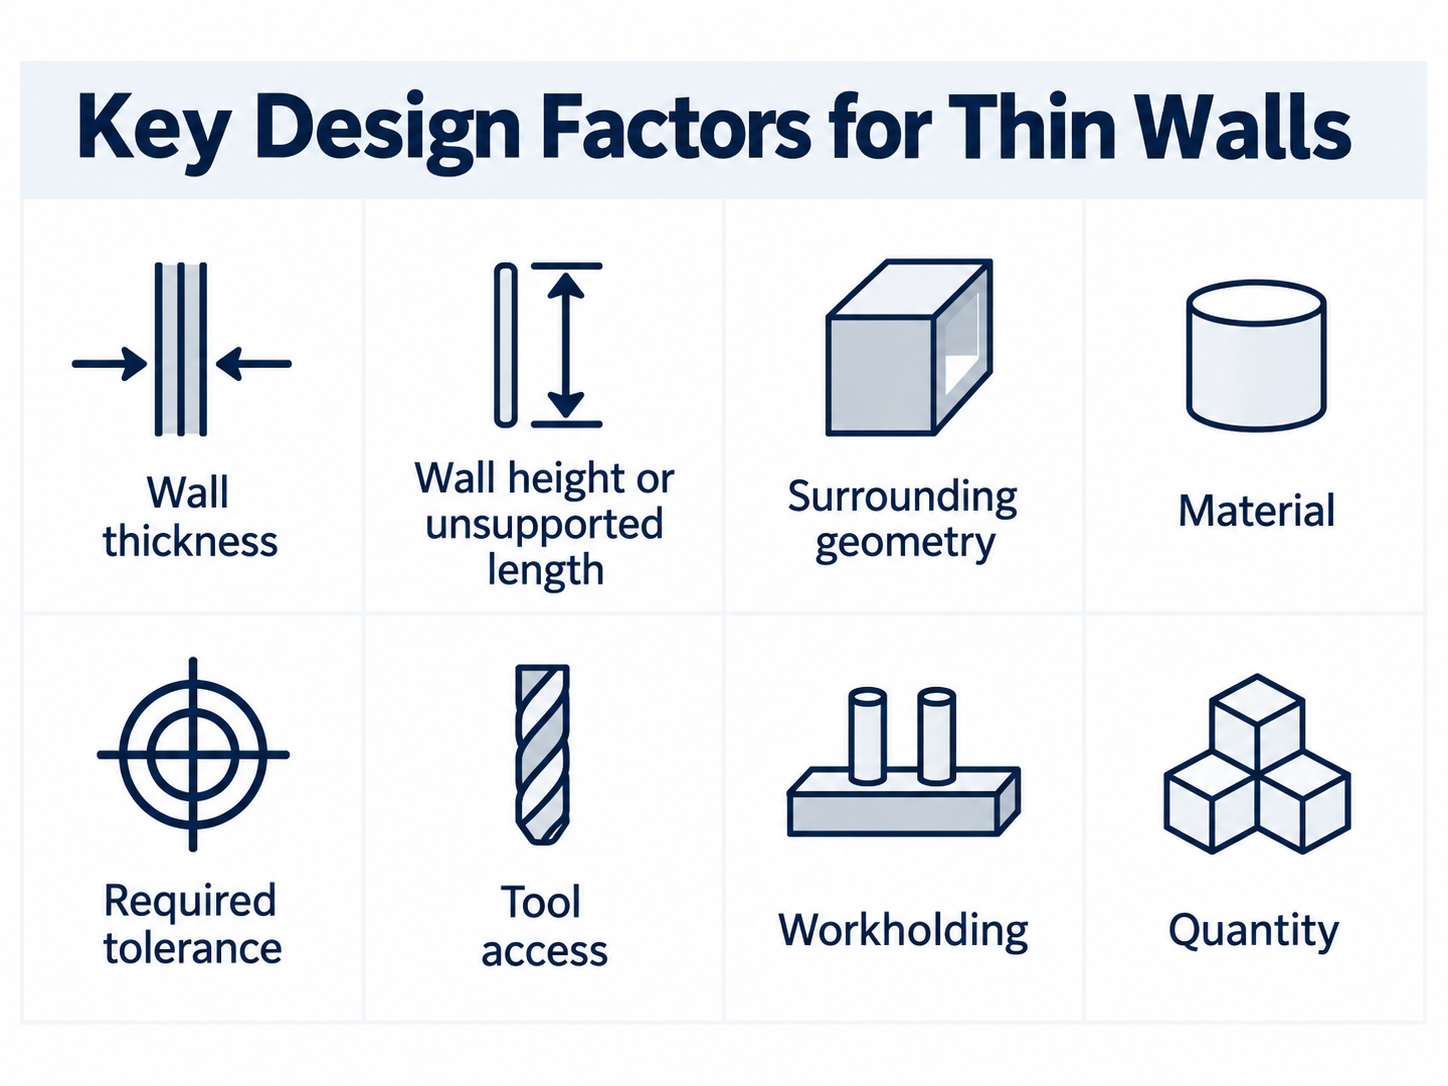
El espesor de la pared nunca debe revisarse de forma aislada. Una revisión útil de la facilidad de fabricación (DFM) también considera el soporte, la longitud, el material, la tolerancia y el acceso.
|
Factor de Diseño |
Por qué es importante |
|
Grosor de pared |
Una sección más delgada suele tener menor resistencia a la flexión. |
|
Altura de la pared o longitud sin soporte |
Una característica larga y libre puede moverse con mayor facilidad que una corta y soportada. |
|
Geometría circundante |
Los nervios, las esquinas y las superficies conectadas pueden aportar soporte. |
|
Material |
Distintas combinaciones de material y geometría responden de forma distinta a las fuerzas de corte y sujeción. |
|
Tolerancia requerida |
Una pared físicamente mecanizable puede seguir siendo difícil de sujetar dentro de un requisito estricto. |
|
Acceso a la herramienta |
Una pared situada en una zona profunda o restringida puede ser más difícil de alcanzar con una configuración rígida. |
|
Sujeción |
La pieza debe sujetarse de forma segura sin provocar una deformación inaceptable. |
|
Cantidad |
Un método que es manejable para un lote pequeño puede no ser práctico para una producción a mayor escala. |
Las paredes delgadas incrementan el costo únicamente cuando modifican el trabajo de fabricación o el riesgo de producción. El costo no aumenta simplemente porque la pared sea delgada.
Una característica estable puede permitir la eliminación eficiente de material. Una característica flexible puede requerir una eliminación de material más cautelosa o pasadas adicionales de acabado.
El tiempo de mecanizado es un factor principal en el costo de CNC. Las guías industriales de DFM también identifican las herramientas especiales, el control de calidad más estricto y las operaciones adicionales como posibles factores que incrementan los costos en características con paredes delgadas difíciles de fabricar.
El orden en que se elimina el material puede afectar la cantidad de soporte que permanece alrededor de una pared. Una pieza con paredes delgadas puede requerir más planificación del proceso que una pieza maciza convencional.
La secuencia correcta no se puede seleccionar a partir de un artículo general. Depende del plano, el material, la máquina, las herramientas y los dispositivos de sujeción.
Algunas geometrías pueden requerir un dispositivo de sujeción distinto o un soporte adicional. Esto puede incrementar el trabajo de configuración o ingeniería.
Nuestra experiencia con tubos largos y de paredes delgadas muestra por qué el soporte debe evaluarse cuidadosamente. Cuando el soporte es inadecuado, un tubo puede desplazarse en la configuración de sujeción o deformarse durante el mecanizado. Este riesgo depende de la geometría completa y de la configuración, por lo que debe evaluarse a partir del plano, no asumirse únicamente a partir del espesor de la pared.
Una característica flexible puede requerir controles dimensionales adicionales. También puede haber un mayor riesgo de retrabajo o rechazo si la característica no permanece estable.
No se puede indicar ningún aumento fijo de costos, tasa de desechos ni porcentaje de tiempo de ciclo sin datos reales de producción.
|
Condición del plano |
Respuesta adecuada |
|
La pared está adecuadamente soportada y los requisitos parecen prácticos |
Continúe con la revisión normal del proceso. |
|
La pared es delgada, larga o tiene tolerancias ajustadas, pero aún podría ser factible |
Realice una revisión detallada de la facilidad de fabricación (DFM) y de la producción. |
|
Es poco probable que la pared permanezca lo suficientemente estable como para cumplir con el plano |
Recomiende un cambio de diseño u otro proceso. |
|
No se puede establecer una producción fiable |
No acepte la pieza tal como está diseñada. |
Nuestra revisión de ingeniería comienza con el plano completo del cliente. Evaluamos el espesor de la pared junto con la longitud sin soporte, la geometría circundante, el material, la tolerancia, el acceso de la herramienta, la sujeción de la pieza y la cantidad del pedido. Este enfoque basado en planos nos permite identificar los riesgos reales de fabricación antes de iniciar la producción.
Basado en nuestra experiencia de fabricación, las paredes con un grosor inferior a 0,5 mm requieren una revisión de viabilidad especialmente cuidadosa. Este valor no constituye un límite universal de mecanizado. Una característica corta y bien soportada puede comportarse de forma muy distinta a una larga o sin soporte, incluso cuando ambas presentan el mismo grosor nominal.
Los tubos largos y de pared delgada necesitan un soporte adecuado para mantener su estabilidad durante el mecanizado. Por ello, evaluamos la condición de soporte y el riesgo asociado al sistema de sujeción como parte de la revisión de viabilidad para la producción, especialmente cuando la geometría ofrece rigidez limitada.
Para producciones repetitivas o de mayor volumen, la mera viabilidad no es suficiente. El proceso también debe ser capaz de mantener la consistencia dimensional a lo largo de la cantidad requerida. Cuando el plano presenta un riesgo de fabricación inaceptable, identificamos la preocupación antes de iniciar la producción y recomendamos un ajuste práctico en el diseño o en el proceso, en lugar de asumir un compromiso de producción sin respaldo técnico.
Donde la función del producto lo permite, aumentar el grosor de la pared suele ser la mejora más directa en el diseño para la fabricación (DFM). La recomendación final sigue dependiendo del plano completo y de los requisitos funcionales.
Mantenga las paredes tan gruesas como lo permita su función
No reduzca una pared más allá de lo que el producto requiere. Aumentar su grosor puede mejorar la rigidez y facilitar su fabricación.
Una pared corta y soportada es, por lo general, más estable que una pared larga y libre. Donde el diseño lo permita, reduzca la altura o la longitud de la pared o conéctela a geometrías de soporte.
Los nervios, refuerzos o superficies conectadas pueden mejorar la rigidez. No obstante, su forma y posición siguen requiriendo una revisión DFM basada en el plano.
Una pared puede ser físicamente mecanizable, pero difícil de producir de forma económica si se combina con una tolerancia innecesariamente ajustada.
Identifique las dimensiones que son críticas para la función. Utilice requisitos prácticos para características no críticas.
El espesor de pared por sí solo no es suficiente para determinar la viabilidad. El fabricante necesita la geometría completa, el material, las tolerancias, la cantidad y los requisitos funcionales.
Para una característica muy delgada, mecanizarla a partir de un bloque macizo no siempre es la ruta de producción más práctica.
Pueden evaluarse para piezas plásticas adecuadas, moldeo por inyección pueden evaluarse para piezas metálicas adecuadas, colada a Presión estas opciones no son sustituciones automáticas de Mecanizado por CNC . La geometría, el material, la cantidad, la inversión en herramientas y los requisitos finales deben revisarse antes de seleccionar un proceso.
Las paredes delgadas afectan el mecanizado CNC cuando la estructura restante no es lo suficientemente rígida ni está suficientemente soportada para la operación y la tolerancia requeridas.
La fuerza de corte puede desplazar la pared. Las vibraciones pueden afectar la superficie. La sujeción o la redistribución de tensiones residuales pueden modificar la forma final. Controlar estos efectos puede requerir una planificación adicional, mecanizado, sujeción o inspección, lo que podría incrementar el costo.
La pregunta adecuada no es simplemente: «¿Es esta pared demasiado delgada?»
Una pregunta más útil es:
¿Puede la geometría completa mantenerse lo suficientemente estable como para cumplir con los requisitos del plano en la cantidad requerida?
La respuesta requiere una revisión DFM basada en el plano.
No. La precisión se ve afectada cuando una pared se desplaza, vibra o deforma lo suficiente como para interferir con las dimensiones requeridas o con el acabado superficial. Una pared corta y bien soportada, con tolerancias prácticas, puede ser manejable.
No. El costo aumenta únicamente cuando la característica exige planificación adicional, pasadas de mecanizado adicionales, sujeción especial, inspección extra o controles de riesgo.
No existe un mínimo universal. El límite práctico depende del material, la altura de la pared, la longitud sin soporte, la geometría, las tolerancias, el acceso y las capacidades de la fábrica.
Según nuestra experiencia en fabricación, las paredes inferiores a 0,5 mm requieren una revisión de viabilidad especialmente cuidadosa. Este es un punto de cribado basado en la experiencia, no un límite industrial universal ni una garantía para toda geometría.
Los tubos largos y de pared delgada necesitan un soporte adecuado durante el mecanizado. Nuestra experiencia productiva muestra que un soporte insuficiente puede permitir que el tubo se desplace en la configuración de sujeción y también puede provocar deformaciones. El riesgo real debe evaluarse a partir del plano completo y la configuración planificada.
Sí. Un proceso que resulte práctico para un prototipo o un lote pequeño también debe mantener la coherencia dimensional al aumentar la cantidad de producción. Evaluamos la cantidad junto con la geometría, el material, las tolerancias, los requisitos de sujeción y los requisitos de inspección antes de confirmar la viabilidad de la producción.
Posiblemente. Una pieza plástica adecuada puede evaluarse para moldeo por inyección, mientras que una pieza metálica adecuada puede evaluarse para fundición a presión. La decisión sigue dependiendo de la geometría, el material, la cantidad, la inversión en herramientas y los requisitos finales.
Envíenos su dibujo completo, la especificación del material, los requisitos de tolerancia y la cantidad del pedido. Nuestro equipo de ingeniería revisará la geometría de la pared delgada, identificará los principales riesgos de fabricación y proporcionará comentarios prácticos de DFM antes de la cotización y la planificación de la producción.
Copyright © Dongguan BIE Hardware Co., Ltd - POLÍTICA DE PRIVACIDAD