
Le pareti sottili possono rendere la lavorazione CNC meno stabile, ma non rendono automaticamente ogni componente impreciso o costoso. I problemi sorgono quando una parete non possiede rigidità o supporto sufficienti per resistere alle forze di taglio, alle vibrazioni, al serraggio o alla ridistribuzione delle sollecitazioni durante la rimozione del materiale.
La macchina CNC potrebbe seguire correttamente il percorso programmato, mentre la parete sottile si sposta dalla sua posizione prevista. Il mantenimento delle dimensioni richieste potrebbe quindi richiedere una pianificazione aggiuntiva del processo, passaggi ulteriori di lavorazione, sistemi di fissaggio più complessi o controlli ispettivi supplementari. Sono tali modifiche — e non lo spessore della parete in sé — a determinare un aumento dei costi di lavorazione.
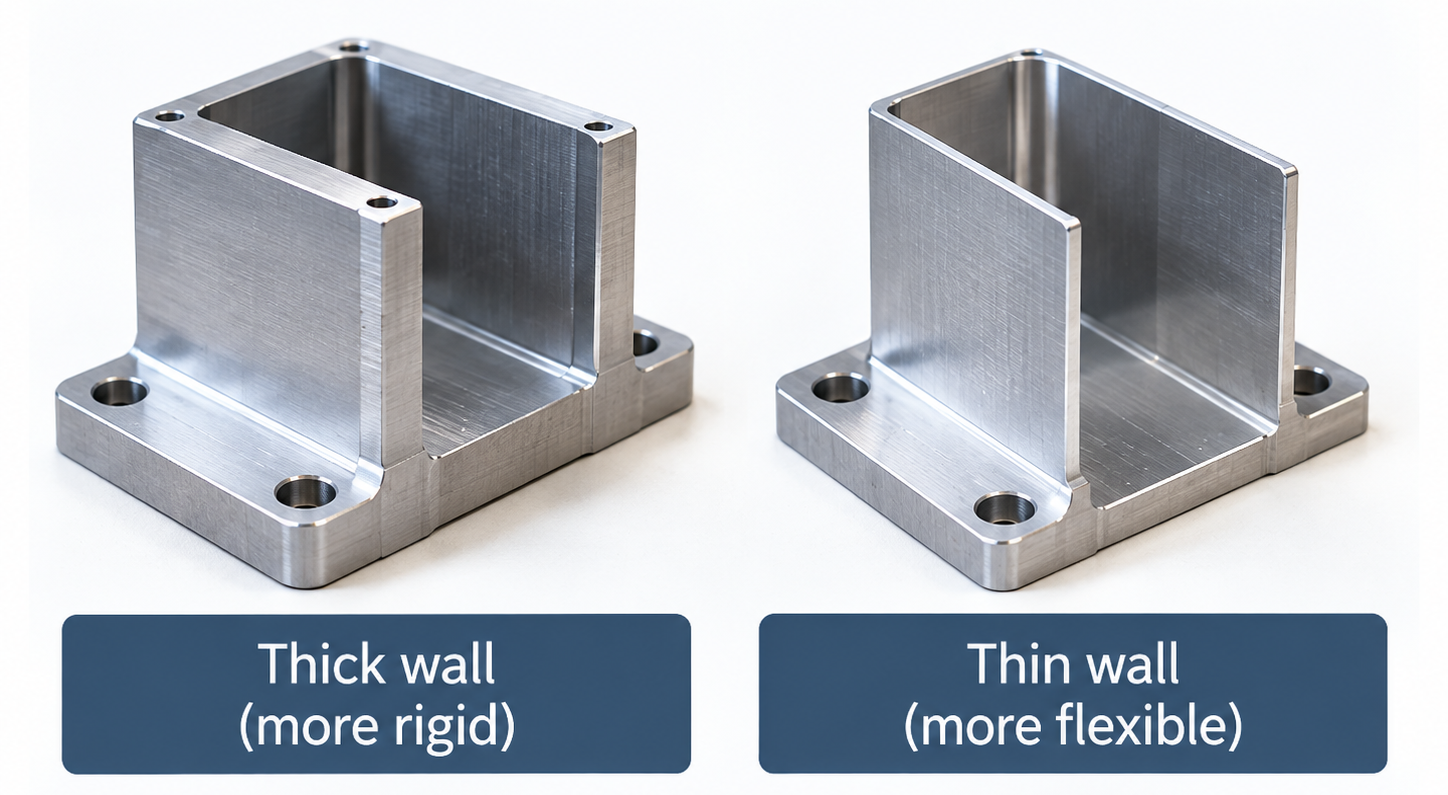
Una parete sottile è una caratteristica relativamente flessibile rispetto alle forze che agiscono su di essa durante la lavorazione. Non può essere definita da uno spessore universale.
Una parete corta collegata al materiale circostante può rimanere stabile con uno spessore che risulterebbe rischioso per una parete alta, lunga o non supportata. Il materiale, la geometria, la tolleranza, l'accesso degli utensili, il fissaggio e la quantità possono tutti modificare il risultato.
I valori minimi di spessore delle pareti possono aiutare a eseguire un primo screening del progetto, ma non costituiscono garanzie universali. Il disegno completo deve comunque essere revisionato prima di poter confermare la fabbricabilità.
Le pareti sottili possono influenzare la precisione quando si muovono o cambiano forma durante la lavorazione. I meccanismi più importanti sono la deformazione causata dalla forza di taglio, le vibrazioni e la distorsione successiva alla rimozione del materiale.
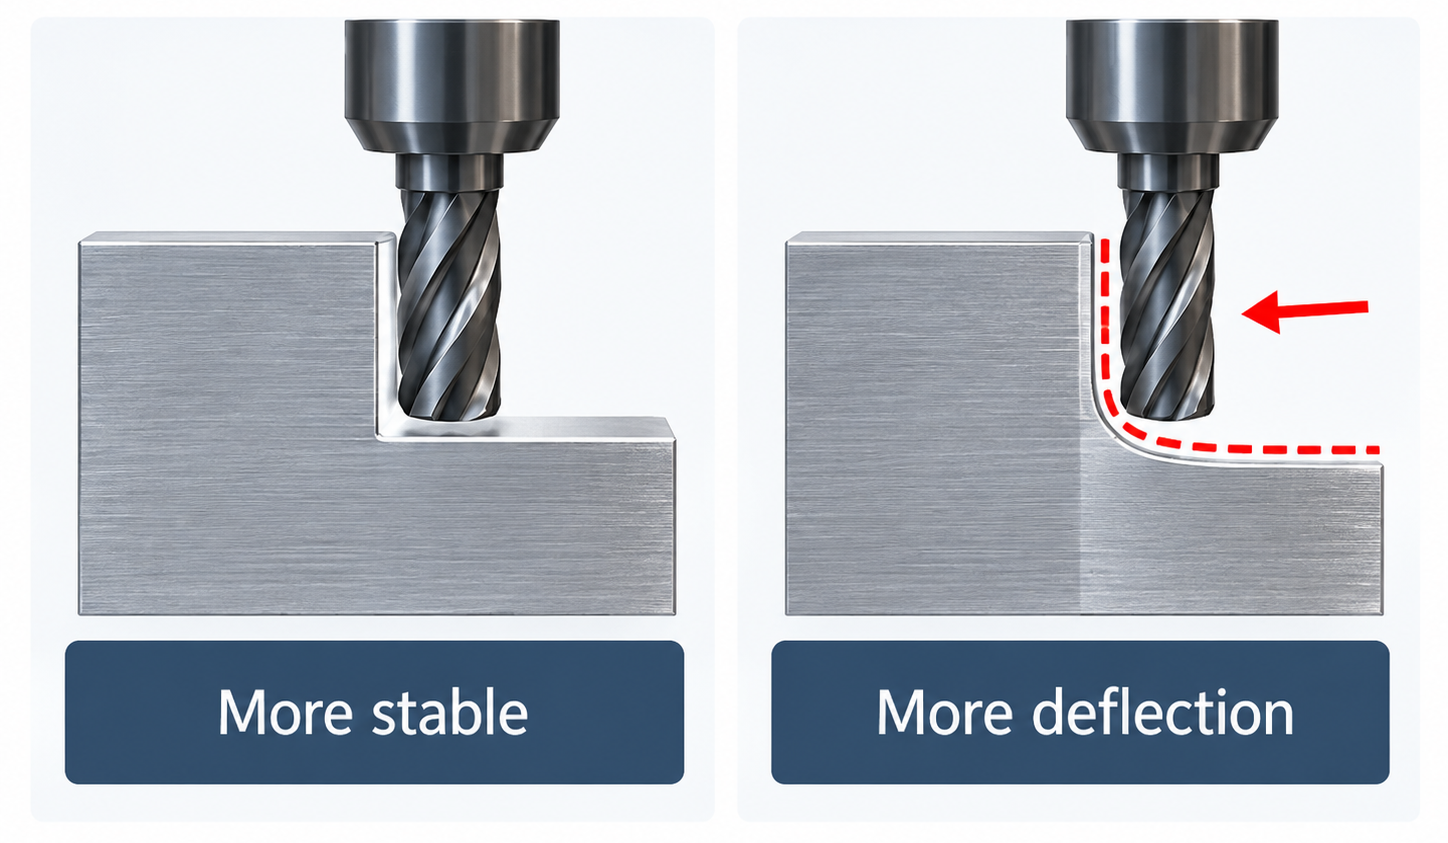
Un utensile da taglio applica una forza mentre rimuove il materiale. Una sezione piena resiste generalmente meglio a tale forza rispetto a una parete sottile e non supportata.
Se la parete si allontana dalla fresa, la quantità effettiva di materiale rimosso potrebbe differire da quella programmata. La parete potrebbe ritornare alla posizione originale dopo il passaggio della fresa. Ciò può contribuire a variazioni di spessore, conicità o errori di profilo.
La ricerca sulla fresatura di pareti sottili identifica la deformazione elastica causata dalle forze di taglio come una causa importante di errore dimensionale. La macchina può quindi essere posizionata correttamente, mentre il pezzo in lavorazione flessibile non si trova esattamente nella posizione prevista dal programma.
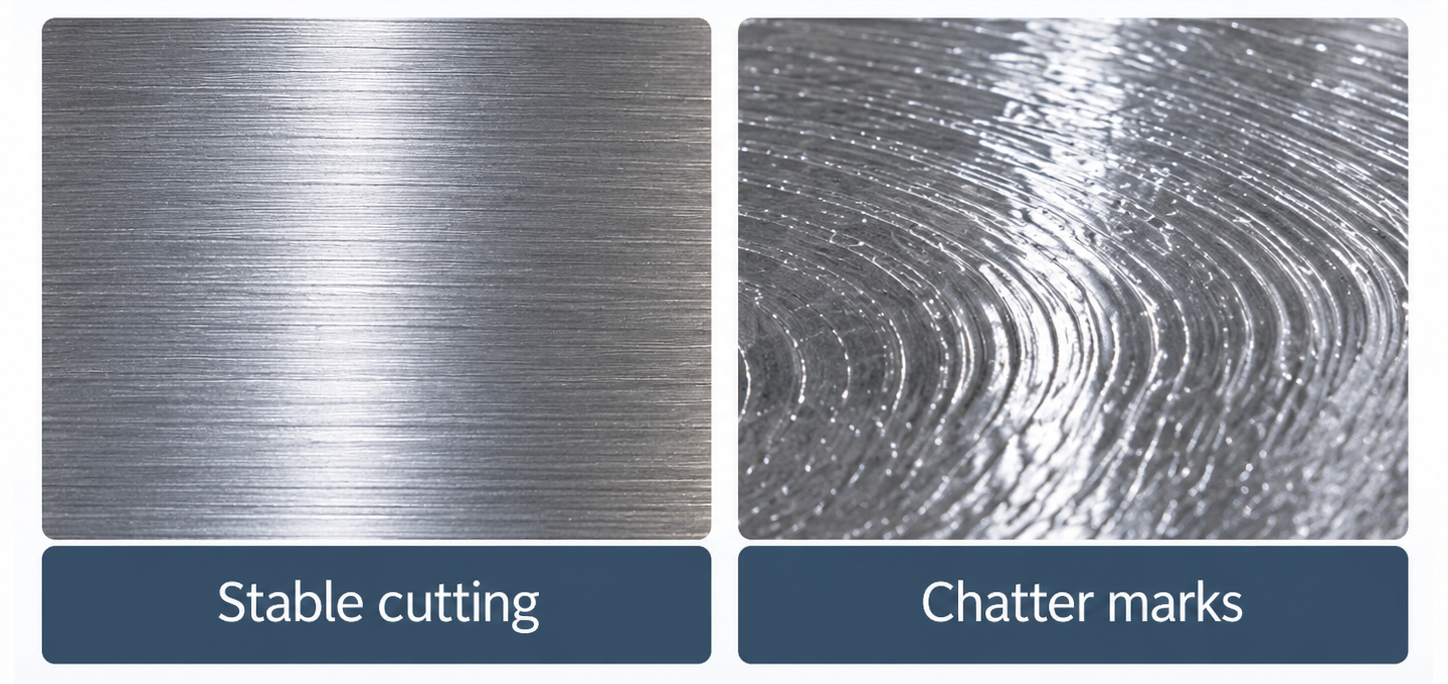
Una parete flessibile può vibrare quando i taglienti entrano ripetutamente in contatto con essa. Questa vibrazione è spesso denominata chatter.
Il chatter può lasciare segni visibili sulla superficie e rendere meno stabile il contatto tra utensile e pezzo in lavorazione. Può influenzare sia il controllo dimensionale sia la finitura superficiale. Il rischio dipende dalla geometria della parete, dal materiale, dal supporto, dagli utensili e dalle condizioni di lavorazione. Non va dato per scontato che ogni parete sottile presenti chatter.
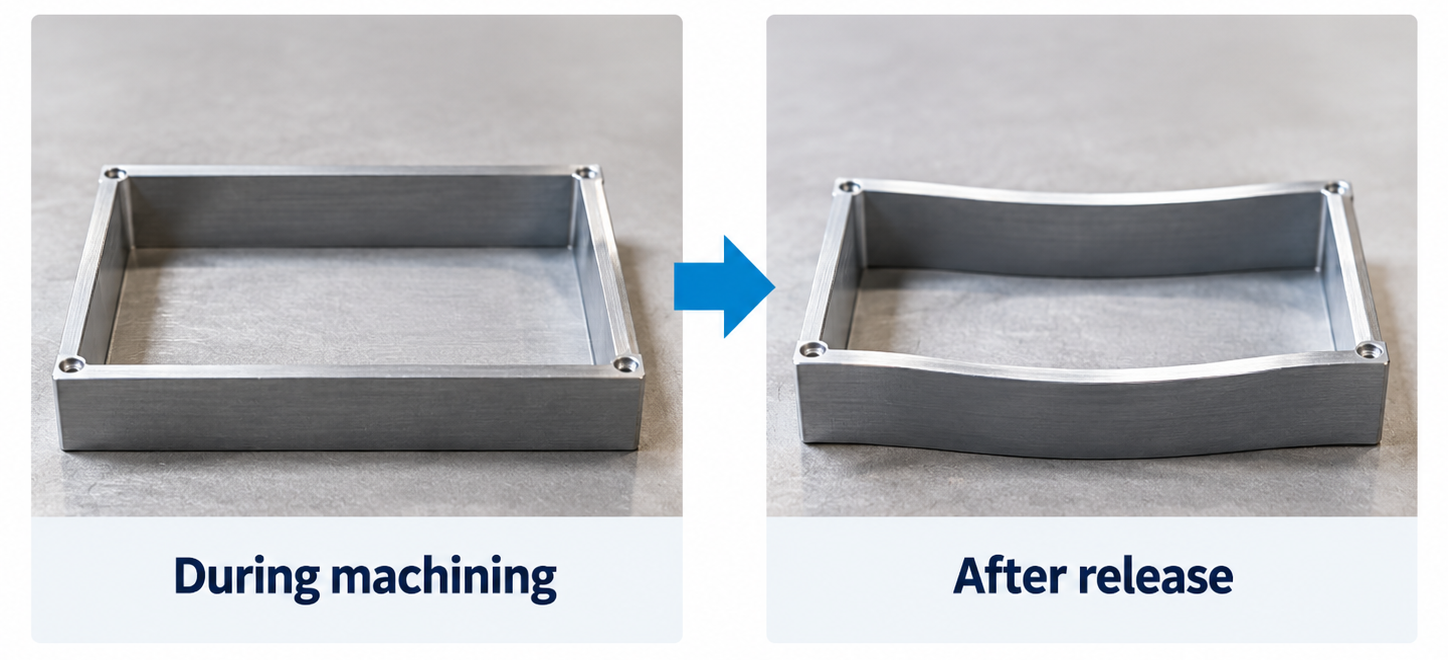
Il materiale grezzo può contenere tensioni residue derivanti da precedenti processi di produzione. La rimozione di una grande quantità di materiale può alterare l’equilibrio preesistente delle tensioni.
La struttura rimanente, sottile, può modificare la propria forma durante la lavorazione o dopo il rilascio dal dispositivo di fissaggio. Questo fenomeno è diverso dal semplice spostamento elastico temporaneo causato dall’utensile. Studi su componenti a parete sottile hanno dimostrato che la rimozione di materiale e la ridistribuzione delle tensioni residue possono contribuire alla distorsione in fase di lavorazione.
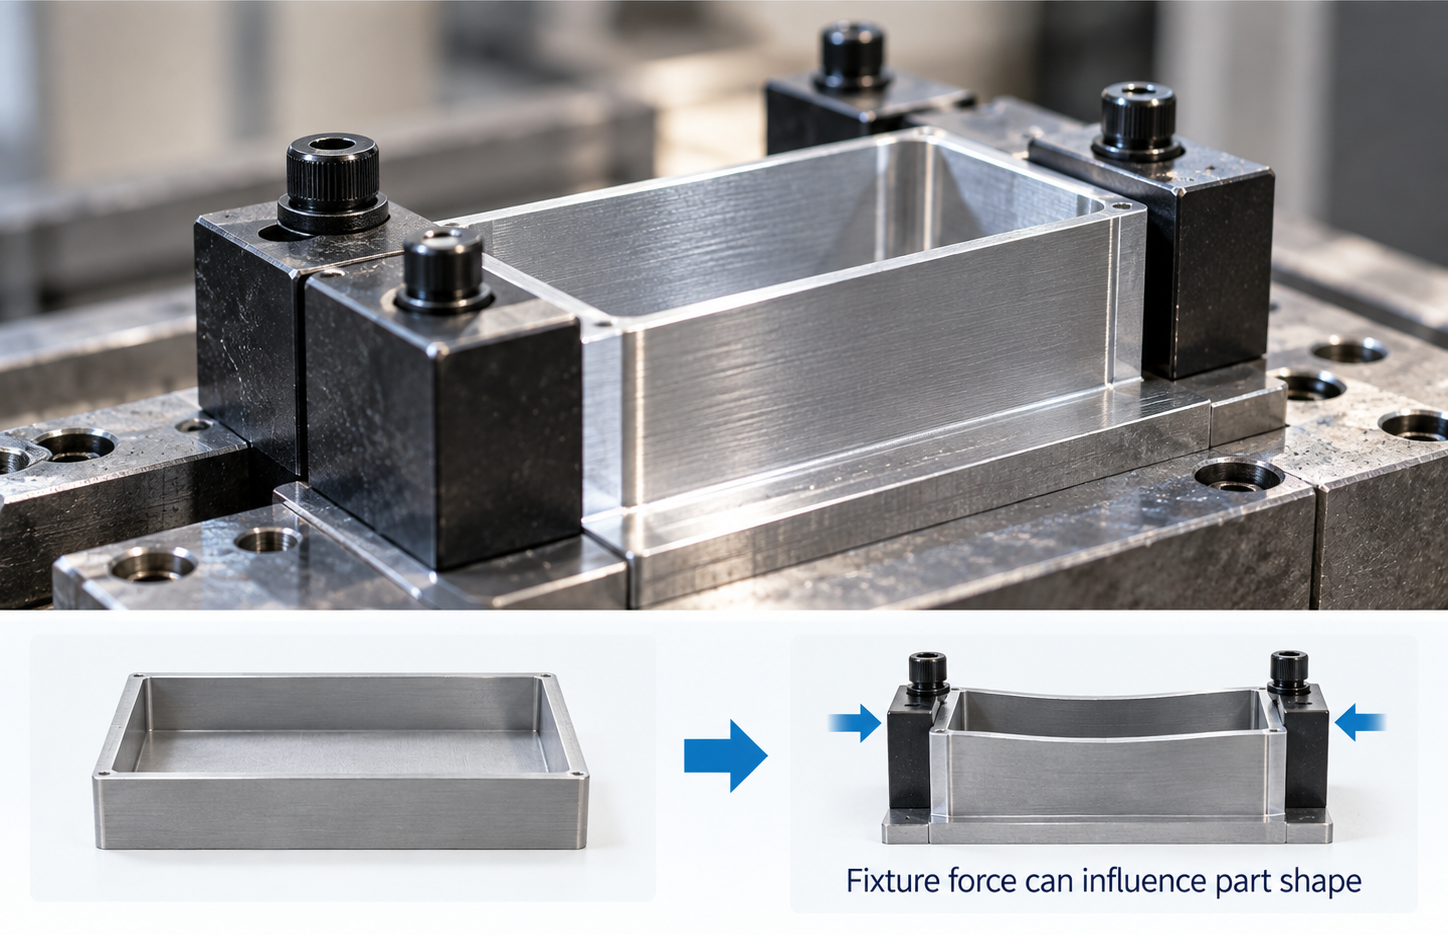
Un dispositivo di fissaggio deve trattenere saldamente il pezzo in lavorazione. Tuttavia, una parete flessibile può risultare sensibile alla forza di serraggio.
Se il dispositivo di fissaggio modifica temporaneamente la forma del pezzo, quest’ultimo potrebbe spostarsi nuovamente una volta rimossa la forza di serraggio. Se tale fenomeno rivesta o meno rilevanza dipende dal pezzo, dal dispositivo di fissaggio e dai requisiti del disegno tecnico. Non si tratta di un problema da considerare automaticamente per ogni componente a parete sottile.
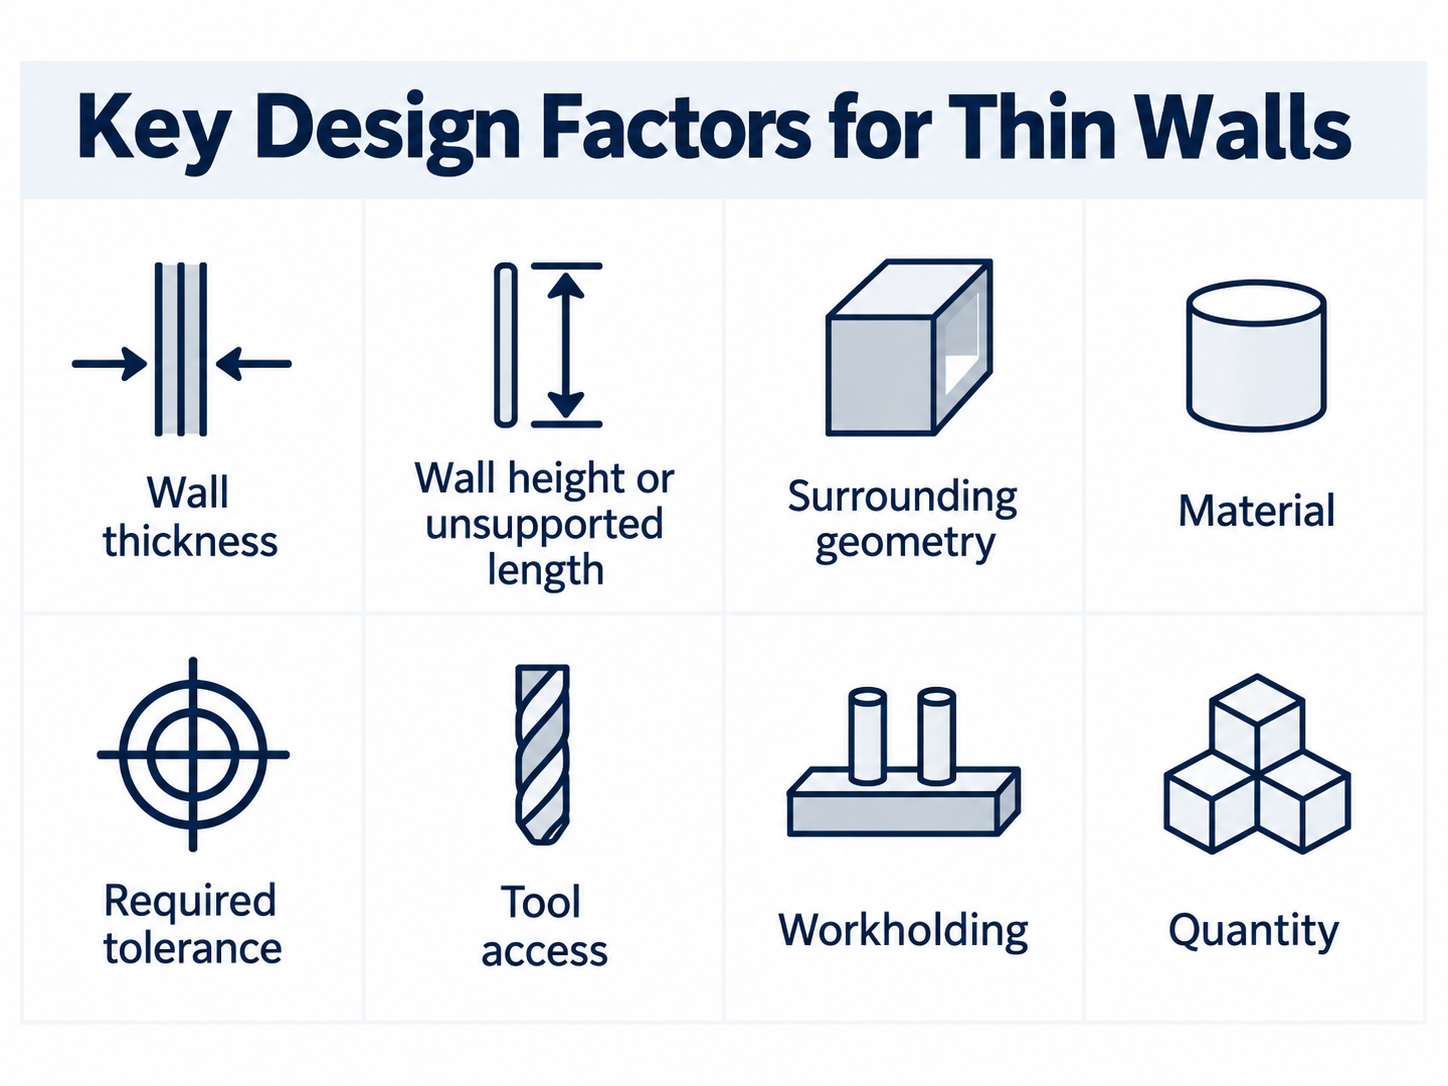
Lo spessore della parete non deve mai essere esaminato da solo. Un utile esame DFM considera anche il supporto, la lunghezza, il materiale, le tolleranze e l’accessibilità.
|
Fattore di progettazione |
Perché è importante |
|
Spessore della Parete |
Una sezione più sottile di solito oppone minore resistenza alla flessione. |
|
Altezza della parete o lunghezza non supportata |
Una caratteristica libera e allungata può muoversi più facilmente rispetto a una corta e supportata. |
|
Geometria circostante |
Costole, angoli e superfici connesse possono fornire ulteriore supporto. |
|
Materiale |
Diverse combinazioni di materiale e geometria reagiscono in modo diverso alle forze di taglio e di serraggio. |
|
Tolleranza richiesta |
Una parete fisicamente lavorabile potrebbe comunque risultare difficile da fissare entro un requisito stringente. |
|
Accesso agli utensili |
Una parete situata all’interno di un’area profonda o ristretta potrebbe essere più difficile da raggiungere con un sistema di fissaggio rigido. |
|
Workholding |
Il pezzo deve essere fissato in modo sicuro senza causare deformazioni inaccettabili. |
|
Quantità |
Un metodo gestibile per un piccolo lotto potrebbe non essere pratico per una produzione su larga scala. |
Le pareti sottili aumentano il costo soltanto quando modificano il lavoro di produzione o il rischio produttivo. Il costo non aumenta semplicemente perché la parete è sottile.
Una caratteristica stabile potrebbe consentire la rimozione del materiale in modo efficiente. Una caratteristica flessibile potrebbe richiedere una rimozione del materiale più cauta o passaggi aggiuntivi di finitura.
Il tempo di lavorazione è uno dei principali fattori di costo nella lavorazione CNC. Anche le linee guida DFM del settore identificano attrezzature speciali, controlli qualità più stringenti e operazioni supplementari come possibili fattori di costo per caratteristiche con pareti sottili difficili da realizzare.
L’ordine in cui il materiale viene rimosso può influenzare la quantità di supporto residuo intorno a una parete. Un componente con pareti sottili potrebbe richiedere una pianificazione del processo più articolata rispetto a un componente solido convenzionale.
La sequenza corretta non può essere selezionata da un articolo generale. Dipende dal disegno, dal materiale, dalla macchina, dagli utensili e dalle attrezzature.
Alcune geometrie potrebbero richiedere una diversa attrezzatura o un supporto aggiuntivo. Ciò potrebbe comportare ulteriore lavoro di allestimento o ingegneristico.
La nostra esperienza con tubi lunghi e sottili dimostra perché il supporto deve essere valutato con particolare attenzione. Se il supporto è inadeguato, un tubo potrebbe spostarsi durante il fissaggio o deformarsi durante la lavorazione. Questo rischio dipende dall’intera geometria e dall’allestimento, quindi deve essere valutato a partire dal disegno, non semplicemente ipotizzato in base allo spessore della parete.
Una caratteristica flessibile potrebbe richiedere controlli dimensionali aggiuntivi. Potrebbe inoltre esserci un rischio maggiore di ritrattamento o rifiuto qualora la caratteristica non mantenga stabilità.
Nessun aumento fisso di costo, tasso di scarto o percentuale di tempo ciclo può essere indicato senza dati effettivi di produzione.
|
Condizione del disegno |
Risposta appropriata |
|
La parete è adeguatamente supportata e i requisiti appaiono pratici |
Proseguire con la normale revisione del processo. |
|
La parete è sottile, lunga o con tolleranze strette, ma potrebbe comunque essere realizzabile |
Eseguire una revisione dettagliata della progettazione per la produzione (DFM) e della produzione. |
|
È improbabile che la parete rimanga sufficientemente stabile per rispettare il disegno |
Si raccomanda una modifica del progetto o l’adozione di un altro processo. |
|
Non è possibile garantire una produzione affidabile |
Non accettare il componente così come progettato. |
La nostra revisione ingegneristica parte dal disegno completo fornito dal cliente. Valutiamo lo spessore della parete insieme alla lunghezza non supportata, alla geometria circostante, al materiale, alle tolleranze, all’accessibilità degli utensili, al sistema di fissaggio del pezzo e alla quantità dell’ordine. Questo approccio basato sul disegno ci consente di identificare i reali rischi produttivi prima dell’inizio della produzione.
Sulla base della nostra esperienza produttiva, le pareti con spessore inferiore a 0,5 mm richiedono una revisione di fattibilità particolarmente accurata. Tale valore non rappresenta un limite universale di lavorazione. Una caratteristica corta e ben supportata può comportarsi in modo molto diverso rispetto a una parete lunga o non supportata, anche quando entrambe presentano lo stesso spessore nominale.
I tubi lunghi e sottili richiedono un supporto adeguato per mantenere la stabilità durante la lavorazione. Valutiamo quindi le condizioni di supporto e il rischio legato al sistema di fissaggio come parte integrante della revisione di fattibilità produttiva, specialmente quando la geometria offre una rigidità limitata.
Per produzioni ripetitive o in volumi più elevati, la semplice fattibilità non è sufficiente. Il processo deve inoltre essere in grado di garantire coerenza dimensionale su tutta la quantità richiesta. Quando il disegno presenta un rischio produttivo inaccettabile, identifichiamo la problematica prima dell’avvio della produzione e proponiamo un aggiustamento pratico del design o del processo, anziché assumere un impegno produttivo privo di fondamento.
Laddove la funzione del prodotto lo consente, l'aumento dello spessore della parete è spesso il miglioramento DFM più diretto. La raccomandazione finale dipende comunque dal disegno completo e dai requisiti funzionali.
Mantenere le pareti il più spesse possibile, nel limite consentito dalla funzione
Non ridurre lo spessore di una parete oltre quanto richiesto dal prodotto. Aumentare lo spessore può migliorare la rigidità e rendere la caratteristica più facile da produrre.
Una parete corta e supportata è generalmente più stabile di una parete libera e lunga. Ove il progetto lo consenta, ridurre l'altezza o la lunghezza della parete oppure collegarla a geometrie di supporto.
Costole, nervature o superfici collegate possono migliorare la rigidità. La loro forma e posizione richiedono comunque una revisione DFM basata sul disegno.
Una parete potrebbe essere fisicamente lavorabile, ma difficile da produrre in modo economico se abbinata a una tolleranza eccessivamente stretta.
Identificare le dimensioni che sono critiche per la funzionalità. Utilizzare requisiti pratici per le caratteristiche non critiche.
Lo spessore della parete da solo non è sufficiente a determinare la fattibilità. Il produttore necessita della geometria completa, del materiale, delle tolleranze, della quantità e dei requisiti funzionali.
Per una caratteristica molto sottile, la lavorazione partendo da un blocco massiccio potrebbe non essere sempre il percorso produttivo più pratico.
Possono essere valutati per componenti in plastica idonei, iniezione di materiale plastico possono essere valutati per componenti in metallo idonei, gettito sotto Pressione queste opzioni non costituiscono sostituzioni automatiche di Fresatura cnc . Geometria, materiale, quantità, investimento per gli utensili e requisiti finali devono essere esaminati prima di selezionare un processo.
Le pareti sottili influenzano la fresatura CNC quando la struttura residua non è sufficientemente rigida o ben supportata per l’operazione e la tolleranza richieste.
La forza di taglio potrebbe spostare la parete. Le vibrazioni potrebbero influenzare la superficie. Il serraggio o la ridistribuzione delle tensioni residue potrebbero modificare la forma finale. Controllare questi effetti potrebbe richiedere una pianificazione aggiuntiva, lavorazioni supplementari, sistemi di fissaggio o ispezioni, con conseguente aumento dei costi.
La domanda corretta non è semplicemente: «Questa parete è troppo sottile?»
Una domanda più utile è:
L’intera geometria può rimanere sufficientemente stabile per soddisfare i requisiti del disegno nella quantità richiesta?
La risposta richiede una revisione DFM basata sul disegno.
No. La precisione viene compromessa solo quando una parete si sposta, vibra o deforma in misura tale da interferire con le dimensioni richieste o con la finitura superficiale. Una parete corta e adeguatamente supportata, con tolleranze ragionevoli, potrebbe essere gestibile.
No. Il costo aumenta soltanto quando la caratteristica richiede pianificazione aggiuntiva, passaggi di lavorazione supplementari, sistemi di fissaggio specifici, ispezioni particolari o misure di controllo del rischio.
Non esiste un minimo universale. Il limite pratico dipende dal materiale, dall’altezza della parete, dalla lunghezza non supportata, dalla geometria, dalle tolleranze, dall’accessibilità e dalle capacità dello stabilimento.
Sulla base della nostra esperienza produttiva, le pareti inferiori a 0,5 mm richiedono una revisione di fattibilità particolarmente accurata. Si tratta di un criterio empirico di screening, non di un limite industriale universale né di una garanzia valida per ogni geometria.
I tubi lunghi e sottili necessitano di un supporto adeguato durante la lavorazione. La nostra esperienza produttiva dimostra che un supporto insufficiente può causare spostamenti del tubo nell’attrezzaggio di presa e anche deformazioni. Il rischio effettivo deve essere valutato partendo dal disegno completo e dalla configurazione di lavoro pianificata.
Sì. Un processo pratico per un prototipo o un piccolo lotto deve mantenere la coerenza dimensionale anche quando la quantità di produzione aumenta. Valutiamo la quantità insieme a geometria, materiale, tolleranze, requisiti di fissaggio e ispezione prima di confermare la fattibilità produttiva.
Possibile. Una parte in plastica adatta può essere valutata per lo stampaggio a iniezione, mentre una parte in metallo adatta può essere valutata per la pressofusione. La decisione dipende comunque da geometria, materiale, quantità, investimento per gli utensili e requisiti finali.
Inviaci il tuo disegno completo, le specifiche del materiale, i requisiti di tolleranza e la quantità d’ordine. Il nostro team di ingegneria esaminerà la geometria delle pareti sottili, identificherà i principali rischi produttivi e fornirà un feedback pratico DFM prima della quotazione e della pianificazione della produzione.
Copyright © Dongguan BIE Hardware Co., Ltd - Informativa sulla privacy
