

Dünne Wände können die Stabilität der CNC-Bearbeitung beeinträchtigen, führen jedoch nicht automatisch zu ungenauen oder teuren Teilen. Probleme treten auf, wenn eine Wand nicht ausreichend steif oder gut genug gestützt ist, um den Zerspanungskräften, Schwingungen, der Spannkraft oder der Umverteilung von Spannungen während des Materialabtrags standzuhalten.
Die CNC-Maschine kann zwar den korrekten programmierten Pfad exakt verfolgen, doch bewegt sich die dünne Wand selbst möglicherweise von ihrer erwarteten Position weg. Um die geforderten Maße einzuhalten, sind dann unter Umständen zusätzliche Prozessplanung, Bearbeitungsdurchgänge, Spannmittel oder Prüfmaßnahmen erforderlich. Diese Änderungen – und nicht allein die Wanddicke – sind es, die die Bearbeitungskosten erhöhen können.
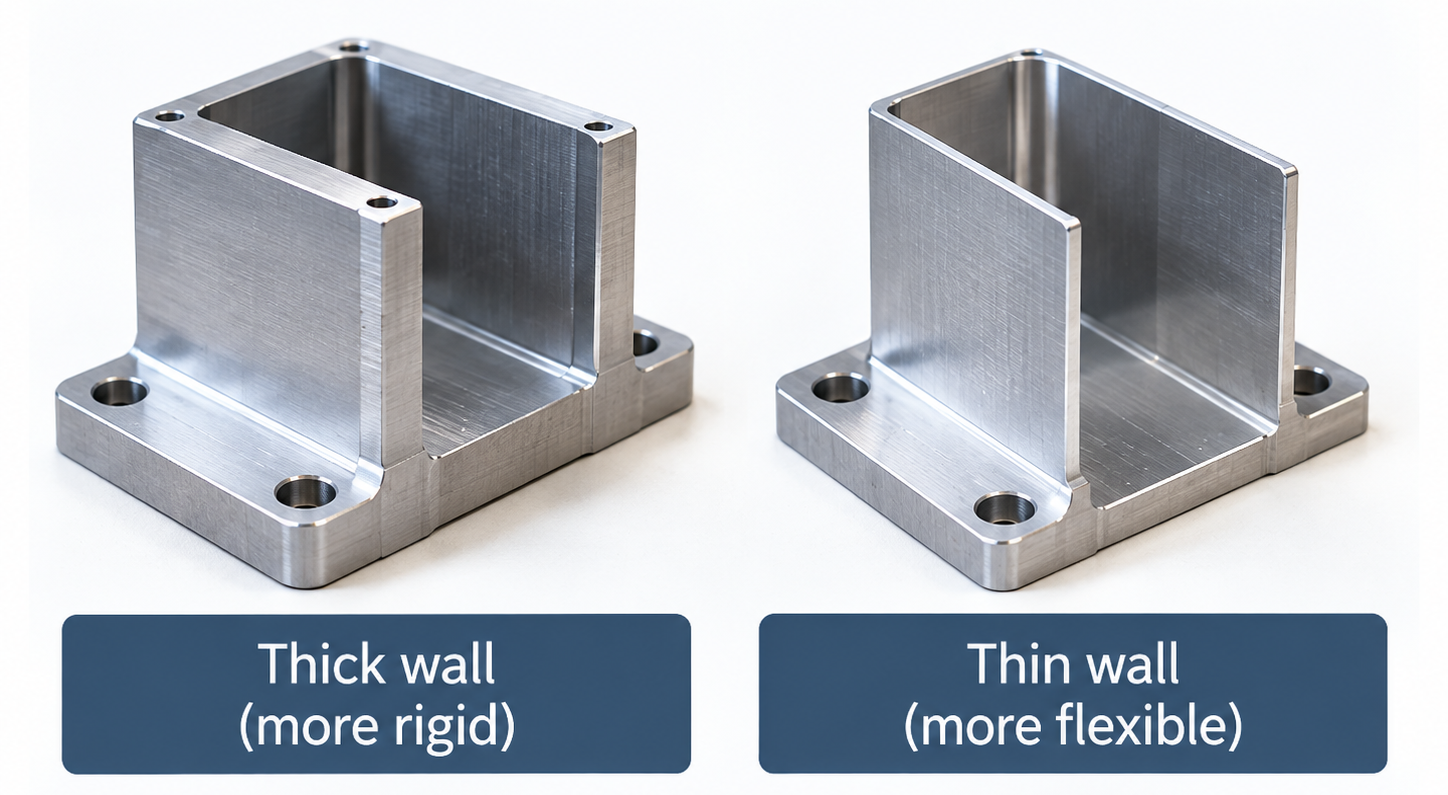
Eine dünne Wand ist ein Merkmal, das im Vergleich zu den während der Bearbeitung auf es wirkenden Kräften relativ flexibel ist. Sie lässt sich nicht durch eine einzige universelle Dicke definieren.
Eine kurze Wand, die mit umgebendem Material verbunden ist, kann bei einer Dicke stabil bleiben, die für eine hohe, lange oder nicht gestützte Wand riskant wäre. Material, Geometrie, Toleranz, Werkzeugzugang, Spannung und Stückzahl können das Ergebnis sämtlich beeinflussen.
Mindestwandstärkenwerte können bei der Prüfung eines Designs helfen, stellen jedoch keine universellen Garantien dar. Die vollständige Zeichnung muss dennoch vor der Bestätigung der Herstellbarkeit überprüft werden.
Dünne Wände können die Genauigkeit beeinträchtigen, wenn sie sich während der Bearbeitung bewegen oder ihre Form verändern. Die wichtigsten Mechanismen hierfür sind Verformung durch Schnittkraft, Schwingungen und Verzug nach Materialabtrag.
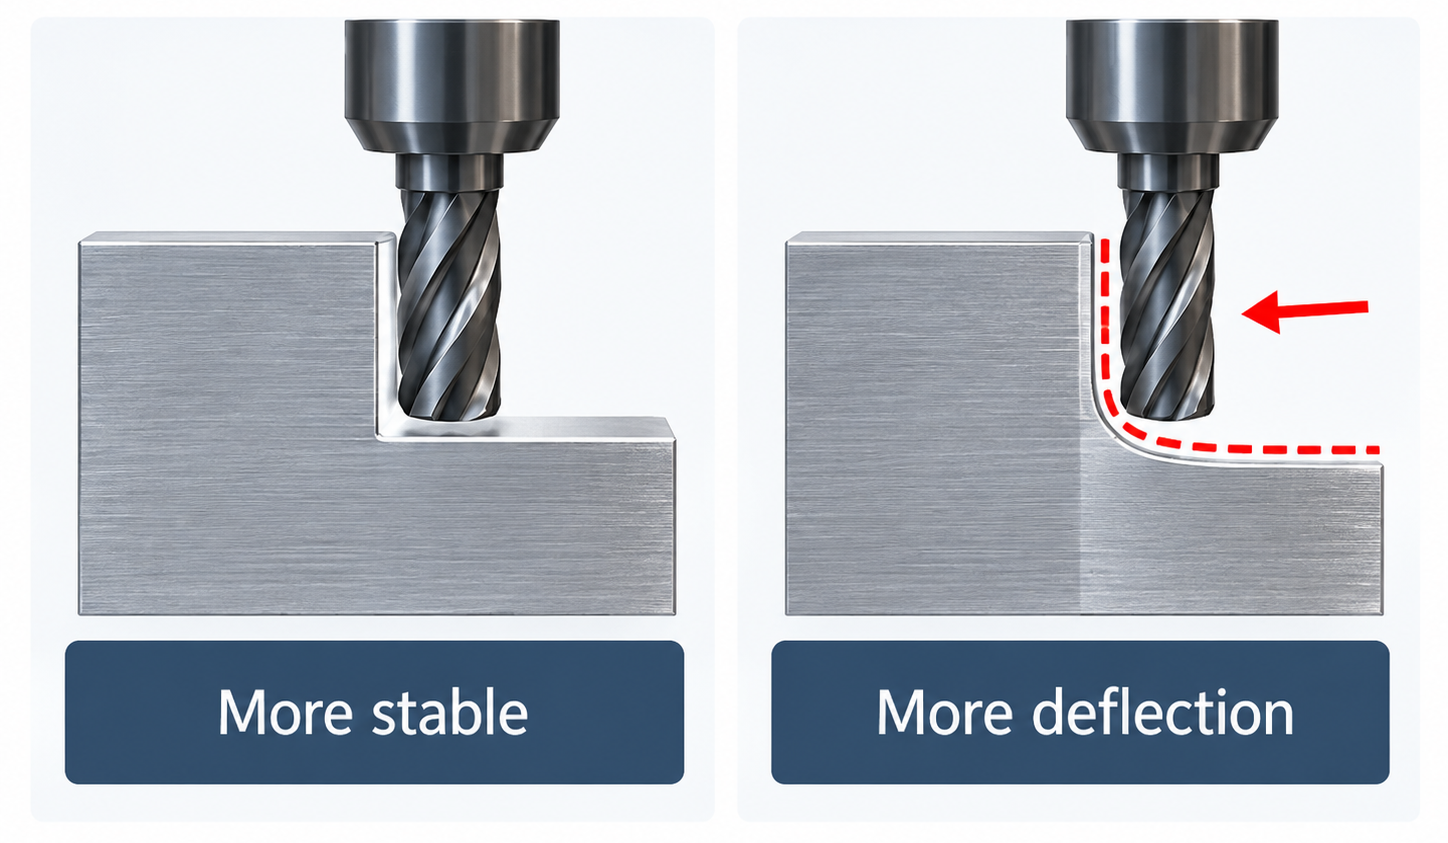
Ein Schneidwerkzeug übt Kraft aus, während es Material abträgt. Ein massiver Abschnitt widersteht dieser Kraft in der Regel besser als eine dünne, nicht gestützte Wand.
Wenn sich die Wand vom Fräser entfernt, kann die tatsächlich abgetragene Materialmenge von der programmierten Menge abweichen. Die Wand kann sich nach dem Vorbeigehen des Fräsers wieder zurückfedern. Dies kann zu Dickenvariationen, Konizität oder Profilfehlern beitragen.
Forschung zum Fräsen dünnwandiger Bauteile identifiziert elastische Verformung unter Schnittkräften als wichtige Ursache für Maßabweichungen. Die Maschine kann daher korrekt positioniert sein, während das flexible Werkstück nicht genau dort liegt, wo das Programm es annimmt.
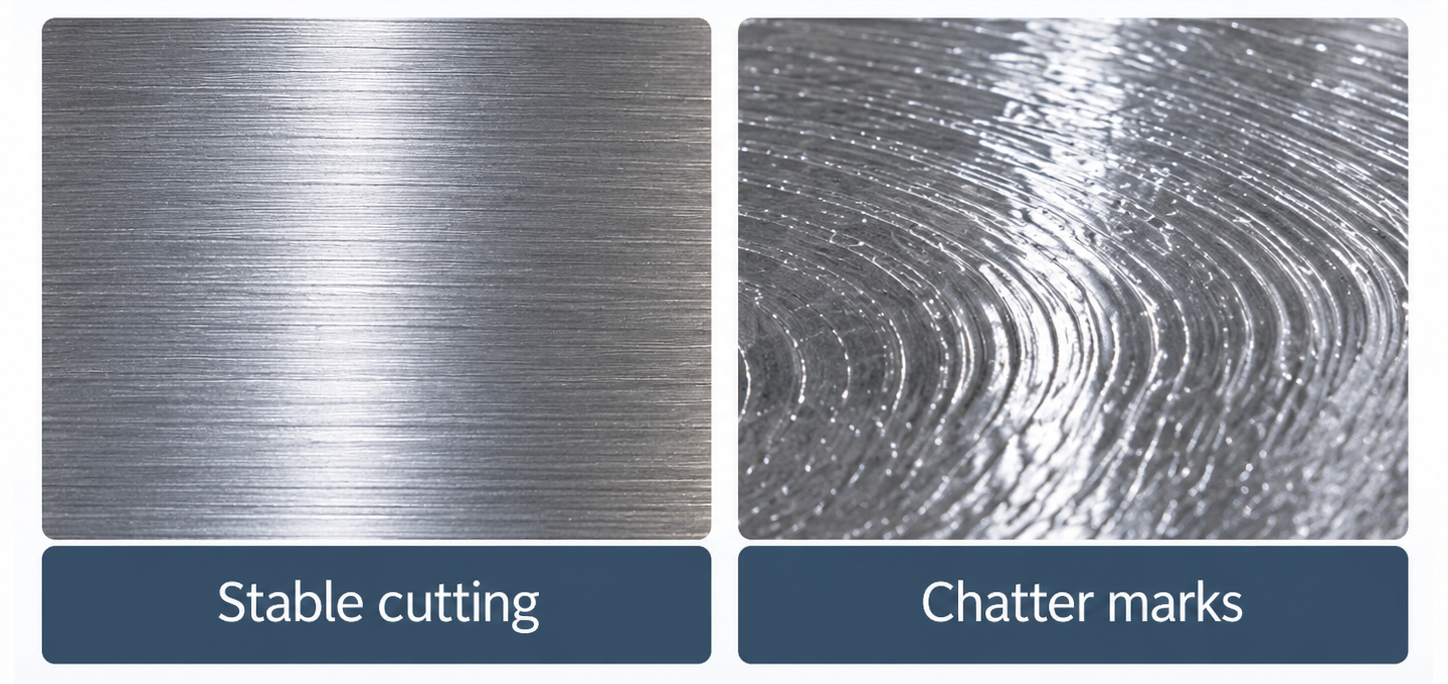
Eine flexible Wand kann schwingen, wenn die Schneiden des Werkzeugs wiederholt mit ihr in Kontakt treten. Diese Schwingungen werden häufig als Chatter bezeichnet.
Chatter kann sichtbare Oberflächenmarkierungen hinterlassen und den Werkzeug-Werkstück-Kontakt weniger stabil machen. Er kann sowohl die Maßhaltigkeit als auch die Oberflächenqualität beeinträchtigen. Das Risiko hängt von der Wandgeometrie, dem Werkstoff, der Aufspannung, der Werkzeugauswahl und den Bearbeitungsbedingungen ab. Es darf nicht vorausgesetzt werden, dass jede dünne Wand chattert.
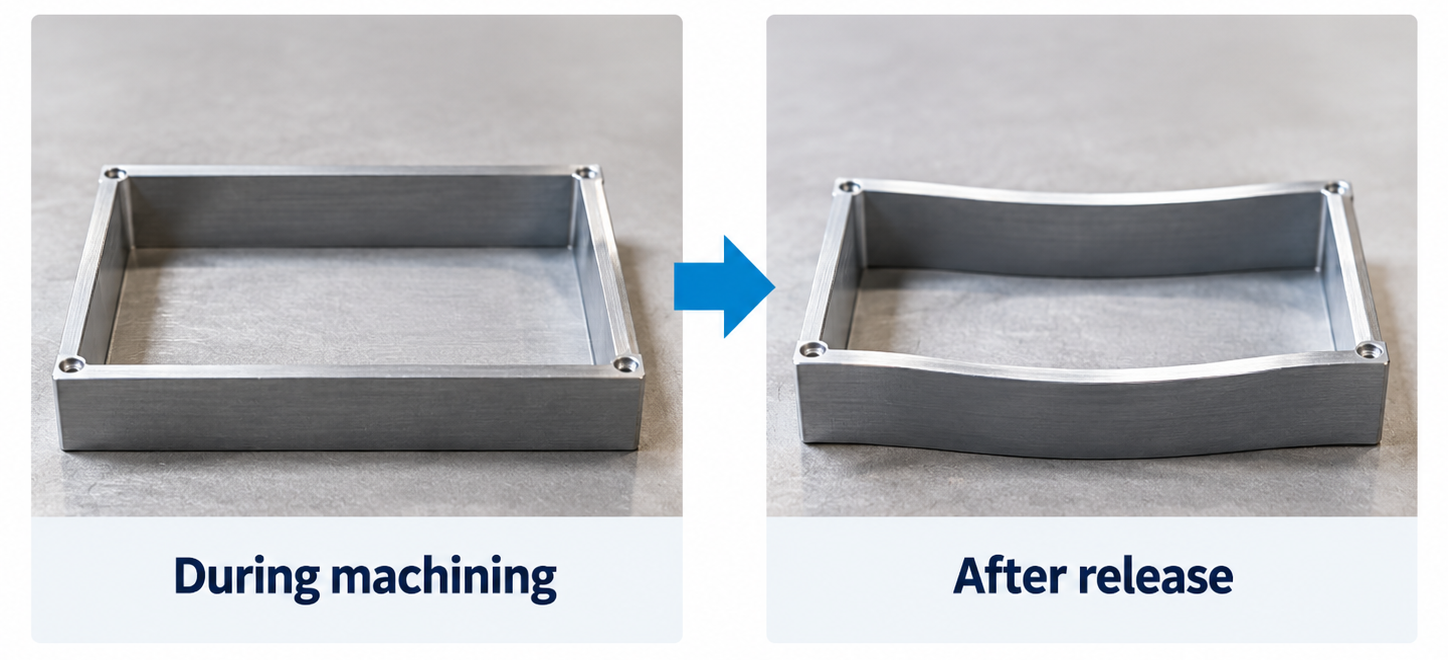
Rohmaterial kann Restspannungen aus früheren Fertigungsprozessen enthalten. Das Entfernen einer großen Materialmenge kann das vorherige Spannungsgleichgewicht stören.
Die verbleibende dünne Struktur kann ihre Form während der Bearbeitung oder nach dem Lösen aus der Spannvorrichtung verändern. Dies unterscheidet sich von einer vorübergehenden elastischen Verformung unter dem Schneidwerkzeug. Untersuchungen an dünnwandigen Bauteilen haben gezeigt, dass Materialabtrag und die Umverteilung von Restspannungen zur Bearbeitungsverformung beitragen können.
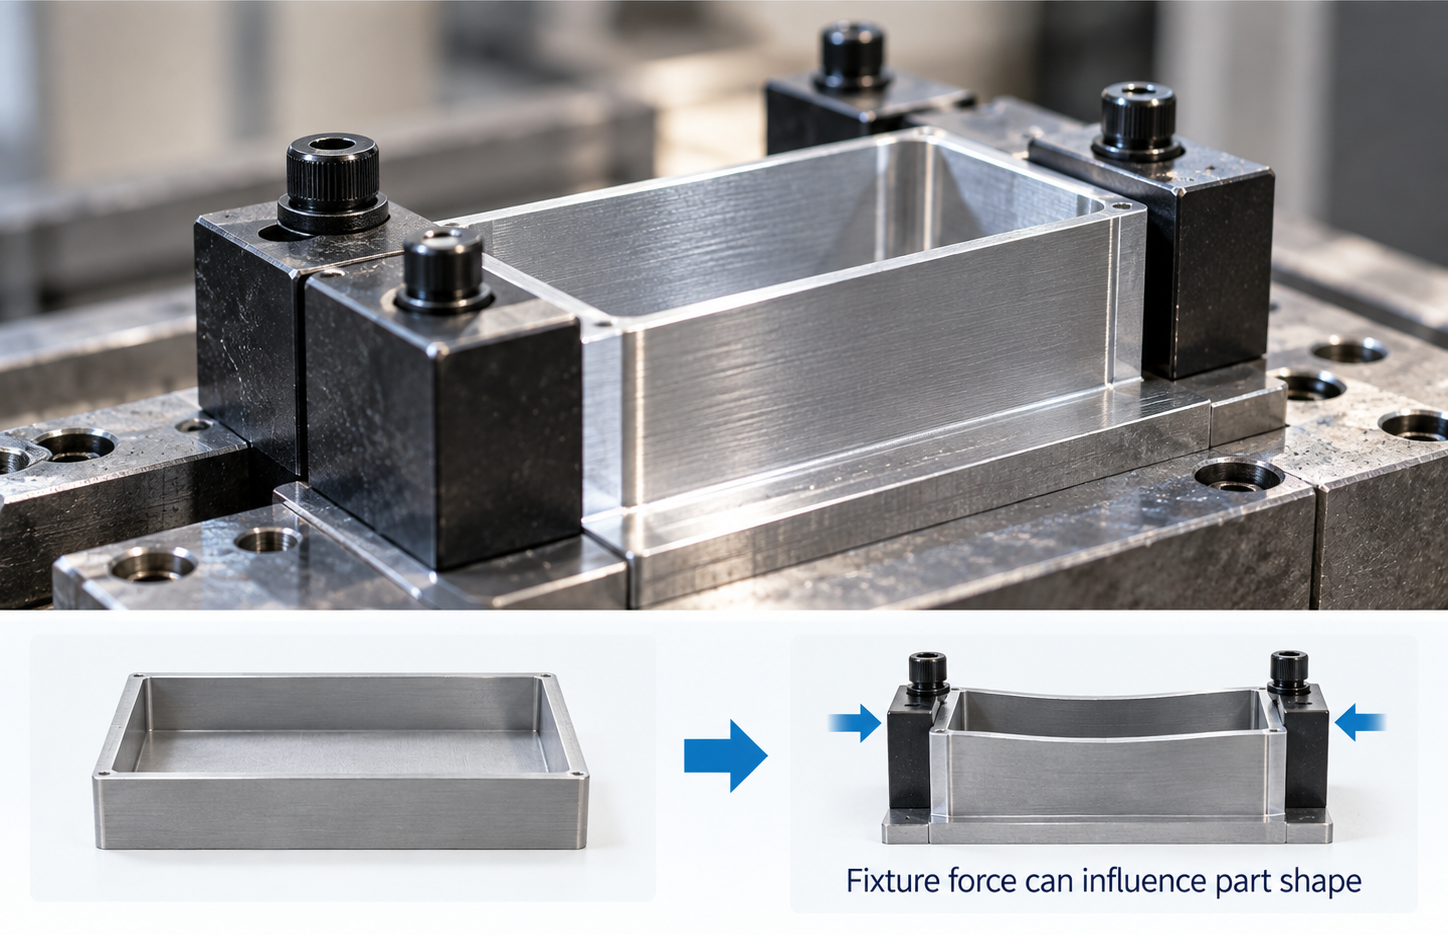
Eine Spannvorrichtung muss das Werkstück sicher halten. Eine flexible Wand kann jedoch empfindlich auf die Spannkraft reagieren.
Falls die Spannvorrichtung die Form des Bauteils vorübergehend verändert, kann sich das Bauteil nach dem Entfernen der Spannkraft erneut bewegen. Ob dies relevant ist, hängt vom Bauteil, der Spannvorrichtung und den Zeichnungsvorgaben ab. Es handelt sich nicht um ein Problem, das bei jedem dünnwandigen Bauteil automatisch angenommen werden sollte.
Die Wandstärke sollte niemals isoliert bewertet werden. Eine sinnvolle DFM-Bewertung berücksichtigt zudem Stützung, Länge, Werkstoff, Toleranz und Zugänglichkeit.
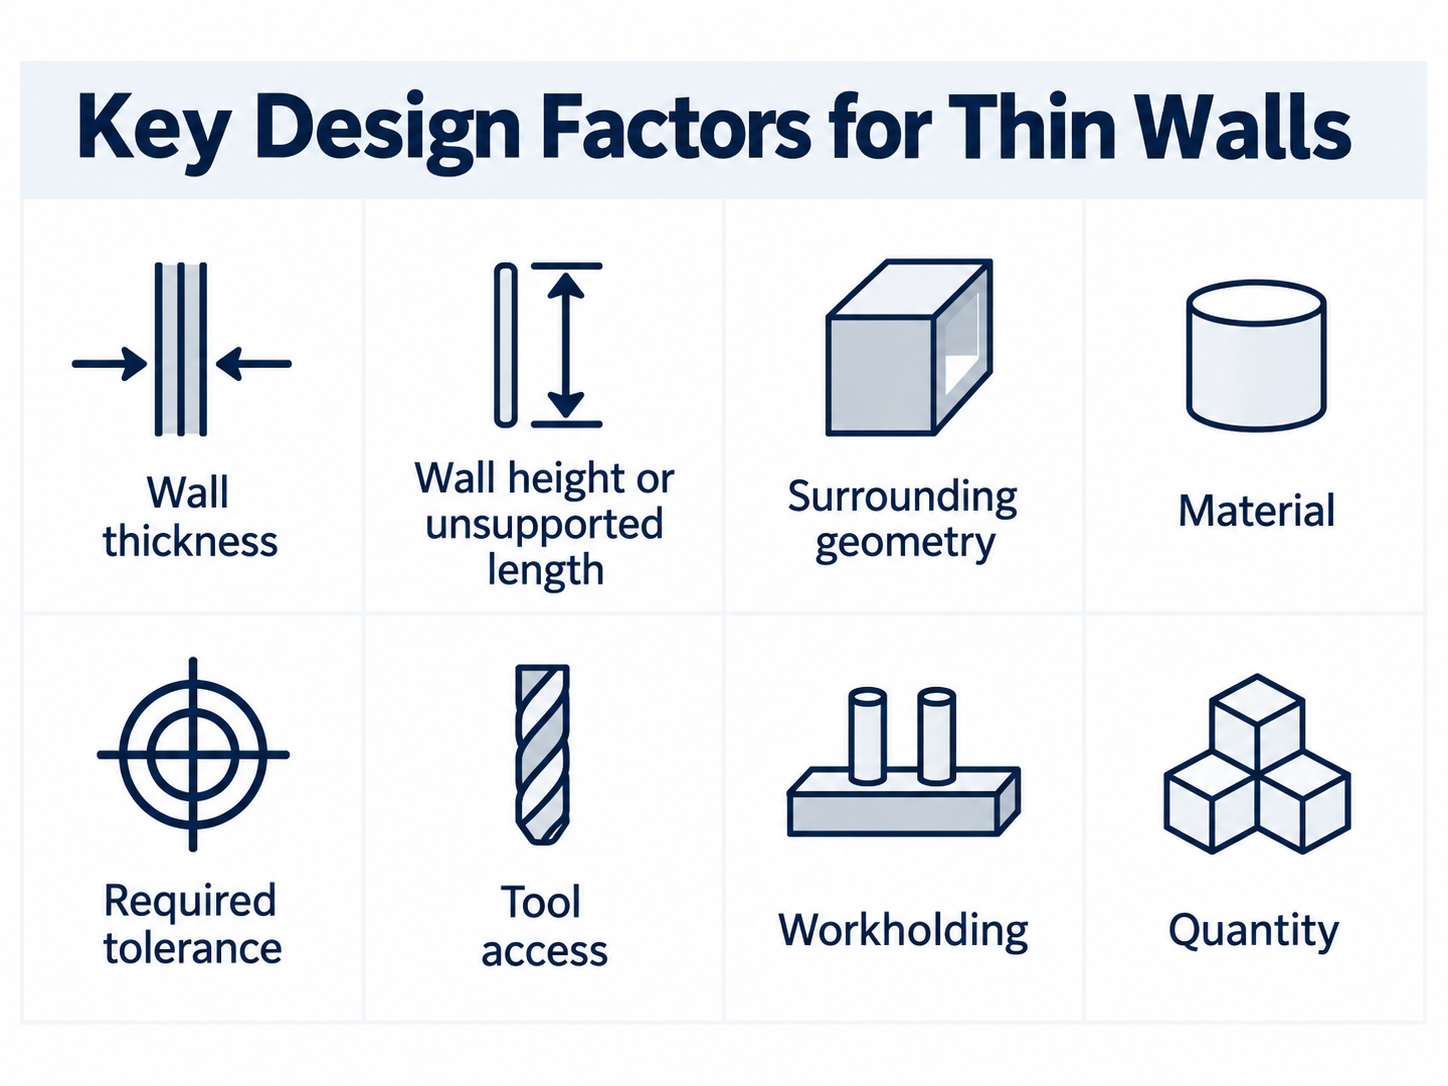
|
Design-Kriterium |
Warum es wichtig ist |
|
Wandstärke |
Ein dünnerer Abschnitt weist normalerweise eine geringere Biegesteifigkeit auf. |
|
Wandhöhe oder freie Länge |
Ein langes freistehendes Merkmal ist leichter verformbar als ein kurzes, gestütztes. |
|
Umgebende Geometrie |
Versteifungsrippen, Ecken und verbundene Flächen können zusätzliche Stützung bieten. |
|
Material |
Unterschiedliche Kombinationen aus Werkstoff und Geometrie reagieren unterschiedlich auf Zerspanungs- und Spannkräfte. |
|
Erforderliche Toleranz |
Eine physikalisch bearbeitbare Wand kann dennoch schwierig zu spannen sein, um enge Toleranzen einzuhalten. |
|
Werkzeugzugang |
Eine Wand innerhalb eines tiefen oder eingeschränkten Bereichs ist möglicherweise schwerer mit einer steifen Aufspannung zu erreichen. |
|
Spanntechnik |
Das Bauteil muss sicher gehalten werden, ohne unzulässige Verformung hervorzurufen. |
|
Menge |
Eine Methode, die für eine kleine Losgröße handhabbar ist, ist möglicherweise nicht praktikabel für eine größere Serienfertigung. |
Dünne Wände erhöhen die Kosten nur dann, wenn sie den Fertigungsaufwand oder das Produktionsrisiko verändern. Die Kosten steigen nicht allein deshalb, weil die Wand dünn ist.
Eine stabile Struktur ermöglicht möglicherweise eine effiziente Materialabtragung. Eine flexible Struktur erfordert möglicherweise vorsichtigere Materialabtragung oder zusätzliche Nachbearbeitungsdurchläufe.
Die Bearbeitungszeit ist ein wesentlicher Kostentreiber bei der CNC-Fertigung. Branchenübliche DFM-Richtlinien identifizieren zudem spezielle Werkzeuge, strengere Qualitätskontrollen und zusätzliche Operationen als mögliche Kostenfaktoren für anspruchsvolle dünnwandige Merkmale.
Die Reihenfolge, in der Material abgetragen wird, kann beeinflussen, wie viel Stützmaterial um eine Wand herum verbleibt. Ein dünnwandiges Teil erfordert möglicherweise mehr Prozessplanung als ein konventionelles massives Teil.
Die korrekte Reihenfolge kann nicht aus einem allgemeinen Artikel ausgewählt werden. Sie hängt von der Zeichnung, dem Werkstoff, der Maschine, der Werkzeugausführung und der Spannvorrichtung ab.
Einige Geometrien erfordern möglicherweise eine andere Spannvorrichtung oder zusätzliche Unterstützung. Dies kann zusätzlichen Aufwand für die Einrichtung oder Konstruktion bedeuten.
Unsere Erfahrung mit langen, dünnwandigen Rohren zeigt, warum die Unterstützung sorgfältig bewertet werden muss. Bei unzureichender Unterstützung kann sich ein Rohr in der Spannvorrichtung verschieben oder während der Bearbeitung verformen. Dieses Risiko hängt von der gesamten Geometrie und dem kompletten Aufspannsystem ab; daher muss es anhand der Zeichnung – und nicht allein anhand der Wandstärke – beurteilt werden.
Eine flexible Merkmalsausprägung erfordert möglicherweise zusätzliche dimensionsbezogene Prüfungen. Zudem besteht ein erhöhtes Risiko für Nacharbeit oder Ausschuss, falls das Merkmal nicht stabil bleibt.
Ohne konkrete Produktionsdaten lässt sich keine feste Kostensteigerung, kein Ausschussanteil und kein Zykluszeitanteil angeben.
|
Zeichnungszustand |
Angemessene Reaktion |
|
Die Wand ist ausreichend gestützt und die Anforderungen erscheinen praktikabel |
Fahren Sie mit der normalen Prozessprüfung fort. |
|
Die Wand ist dünn, lang oder eng toleriert, könnte aber dennoch machbar sein |
Führen Sie eine detaillierte DFM- und Fertigungsprüfung durch. |
|
Die Wand wird wahrscheinlich nicht stabil genug bleiben, um die Zeichnungsvorgaben zu erfüllen |
Empfehlen Sie eine Konstruktionsänderung oder ein anderes Verfahren. |
|
Eine zuverlässige Fertigung kann nicht gewährleistet werden |
Akzeptieren Sie das Teil in der vorliegenden Ausführung nicht. |
Unsere technische Prüfung beginnt mit der vollständigen Kundenzeichnung. Wir bewerten die Wanddicke zusammen mit der ungestützten Länge, der umgebenden Geometrie, dem Werkstoff, der Toleranz, dem Werkzeugzugang, der Werkstückaufspannung und der Bestellmenge. Dieser zeichnungsbasierte Ansatz ermöglicht es uns, die tatsächlichen Fertigungsrisiken bereits vor Beginn der Produktion zu identifizieren.
Aufgrund unserer Fertigungserfahrung erfordern Wände unter 0,5 mm eine besonders sorgfältige Machbarkeitsprüfung. Dieser Wert stellt keine universelle Bearbeitungsgrenze dar. Ein kurzes, gut gestütztes Merkmal kann sich deutlich anders verhalten als eine lange oder ungestützte Wand – selbst bei identischer Nenndicke.
Lange, dünnwandige Rohre benötigen eine ausreichende Stützung, um während der Bearbeitung stabil zu bleiben. Wir bewerten daher den Stützzustand und das Spannrisiko im Rahmen der Machbarkeitsprüfung für die Serienfertigung, insbesondere wenn die Geometrie nur geringe Steifigkeit bietet.
Bei wiederholter oder höhervolumiger Produktion reicht allein die Machbarkeit nicht aus. Der Prozess muss zudem in der Lage sein, die geforderte Maßhaltigkeit über die gesamte erforderliche Stückzahl hinweg sicherzustellen. Sobald die Zeichnung ein unvertretbares Fertigungsrisiko aufweist, identifizieren wir die betreffende Problematik vor Beginn der Produktion und schlagen eine praktikable Konstruktions- oder Prozessanpassung vor – anstatt eine nicht tragfähige Produktionszusage abzugeben.
Wo es die Produktfunktion zulässt, ist eine Erhöhung der Wanddicke oft die direkteste DFM-Verbesserung. Die endgültige Empfehlung hängt weiterhin von der vollständigen Zeichnung und den funktionalen Anforderungen ab.
Wände so dick wie funktionell möglich halten
Eine Wand nicht stärker reduzieren, als das Produkt benötigt. Eine erhöhte Dicke kann die Steifigkeit verbessern und das Merkmal möglicherweise einfacher herstellbar machen.
Eine kurze, gestützte Wand ist im Allgemeinen stabiler als eine lange freistehende Wand. Wo es das Design zulässt, sollte die Wandhöhe oder -länge verringert oder die Wand mit tragender Geometrie verbunden werden.
Versteifungsrippen, Aussteifungen oder verbundene Flächen können die Steifigkeit verbessern. Ihre Form und Position erfordern dennoch eine zeichnungsbasierte DFM-Prüfung.
Eine Wand mag physisch bearbeitbar sein, wird aber wirtschaftlich schwer herstellbar, wenn sie mit einer unnötig engen Toleranz kombiniert wird.
Identifizieren Sie die funktionell kritischen Abmessungen. Verwenden Sie praktische Anforderungen für nichtkritische Merkmale.
Allein die Wanddicke reicht nicht aus, um die Machbarkeit zu bestimmen. Der Hersteller benötigt die vollständige Geometrie, den Werkstoff, die Toleranzen, die Stückzahl und die funktionalen Anforderungen.
Bei sehr dünnen Merkmalen ist die spanende Bearbeitung aus Vollmaterial möglicherweise nicht immer der praktischste Fertigungsweg.
Können geeignete Kunststoffteile bewertet werden. spritzguss können geeignete Metallteile bewertet werden. druckguss diese Optionen sind keine automatischen Ersatzverfahren für CNC-Bearbeitung . Geometrie, Werkstoff, Stückzahl, Werkzeugeinsatz und endgültige Anforderungen müssen vor der Auswahl eines Fertigungsverfahrens geprüft werden.
Dünne Wände beeinträchtigen die CNC-Bearbeitung, wenn die verbleibende Struktur für die erforderliche Operation und Toleranz nicht ausreichend steif oder gut gestützt ist.
Die Schnittkraft kann die Wand verschieben. Vibrationen können die Oberfläche beeinflussen. Spannung oder eine Umverteilung von Restspannungen kann die endgültige Form verändern. Die Kontrolle dieser Effekte kann zusätzliche Planung, Bearbeitung, Spanntechnik oder Prüfung erfordern, was die Kosten erhöhen kann.
Die richtige Frage lautet nicht einfach: „Ist diese Wand zu dünn?“
Eine sinnvollere Frage lautet:
Kann die gesamte Geometrie stabil genug bleiben, um die Zeichnungsanforderungen in der geforderten Stückzahl zu erfüllen?
Die Antwort erfordert eine zeichnungsbasierte DFM-Prüfung.
Nein. Die Genauigkeit wird beeinträchtigt, wenn sich eine Wand so stark bewegt, vibriert oder verzieht, dass die geforderten Maße oder die Oberflächenbeschaffenheit beeinträchtigt werden. Eine kurze, gut gestützte Wand mit praktikablen Toleranzen kann durchaus beherrschbar sein.
Nein. Die Kosten steigen nur dann, wenn das Merkmal zusätzliche Planung, Bearbeitungsdurchgänge, Spanntechnik, Prüfung oder Risikosteuerung erfordert.
Es gibt keine universelle Mindestwandstärke. Die praktische Grenze hängt von Material, Wandhöhe, freier Länge, Geometrie, Toleranz, Zugänglichkeit und den Fertigungsmöglichkeiten des Werks ab.
Basierend auf unserer Fertigungserfahrung erfordern Wände unter 0,5 mm eine besonders sorgfältige Machbarkeitsprüfung. Dieser Wert ist ein erfahrungsbezogener Aussortierpunkt – keine universelle Industriegrenze und keine Garantie für jede Geometrie.
Lange dünnwandige Rohre benötigen während der Bearbeitung ausreichende Stützung. Unsere Produktionserfahrung zeigt, dass unzureichende Stützung dazu führen kann, dass sich das Rohr in der Spannvorrichtung bewegt oder sogar verformt. Das konkrete Risiko muss anhand der vollständigen Zeichnung und des geplanten Aufbaus bewertet werden.
Ja. Ein Verfahren, das für einen Prototypen oder eine kleine Serie praktikabel ist, muss auch bei steigender Produktionsmenge die Maßhaltigkeit gewährleisten. Wir bewerten die Stückzahl gemeinsam mit Geometrie, Werkstoff, Toleranzen, Spannvorrichtungen und Prüfanforderungen, bevor wir die Serienfertigbarkeit bestätigen.
Möglicherweise. Ein geeignetes Kunststoffteil kann für das Spritzgießen bewertet werden, während ein geeignetes Metallteil für das Druckgießen bewertet werden kann. Die Entscheidung hängt weiterhin von Geometrie, Werkstoff, Stückzahl, Werkzeuginvestition und den endgültigen Anforderungen ab.
Senden Sie uns Ihre vollständige Zeichnung, die Werkstoffangabe, die Toleranzanforderungen und die Bestellmenge. Unser Ingenieurteam prüft die Geometrie dünnwandiger Teile, identifiziert die wesentlichen Fertigungsrisiken und liefert vor Angebotserstellung und Produktionsplanung praxisnahe DFM-Feedbacks.
Copyright © Dongguan BIE Hardware Co., Ltd - DATENSCHUTZRICHTLINIE